Nos services complémentaires
De la découpe à la pièce finie : Une offre de services complète et intégrée
Chez Actilas, notre accompagnement ne s’arrête pas à la découpe laser. Pour vous offrir une solution clé en main et simplifier votre chaîne logistique, nous maîtrisons l’ensemble des opérations de parachèvement et d’assemblage.
De la mise en forme à la finition de surface, en passant par toutes les techniques d’assemblage mécanique et un contrôle qualité rigoureux, notre savoir-faire garantit des pièces prêtes à l’emploi.
- Mise en forme : Pliage et roulage pour donner vie à vos volumes et structures sur-mesure.
- Traitement de surface et finitions : Ébavurage et tribofinition pour un état de surface impeccable, sans aspérités.
- Assemblage et fixation : Le soudage, le taraudage, le fraisurage, ainsi que toutes les solutions d’insertion et de fixation (goujonnage, boulonnage, rivetage, sertissage, vissage direct, emboîtement et clavage).
- Logistique et qualité : Contrôle méticuleux de chaque lot, et un conditionnement soigné adapté pour un transport en toute sécurité.
Au-delà de la découpe : Nos services pour une pièce prête à l’emploi
Pliage
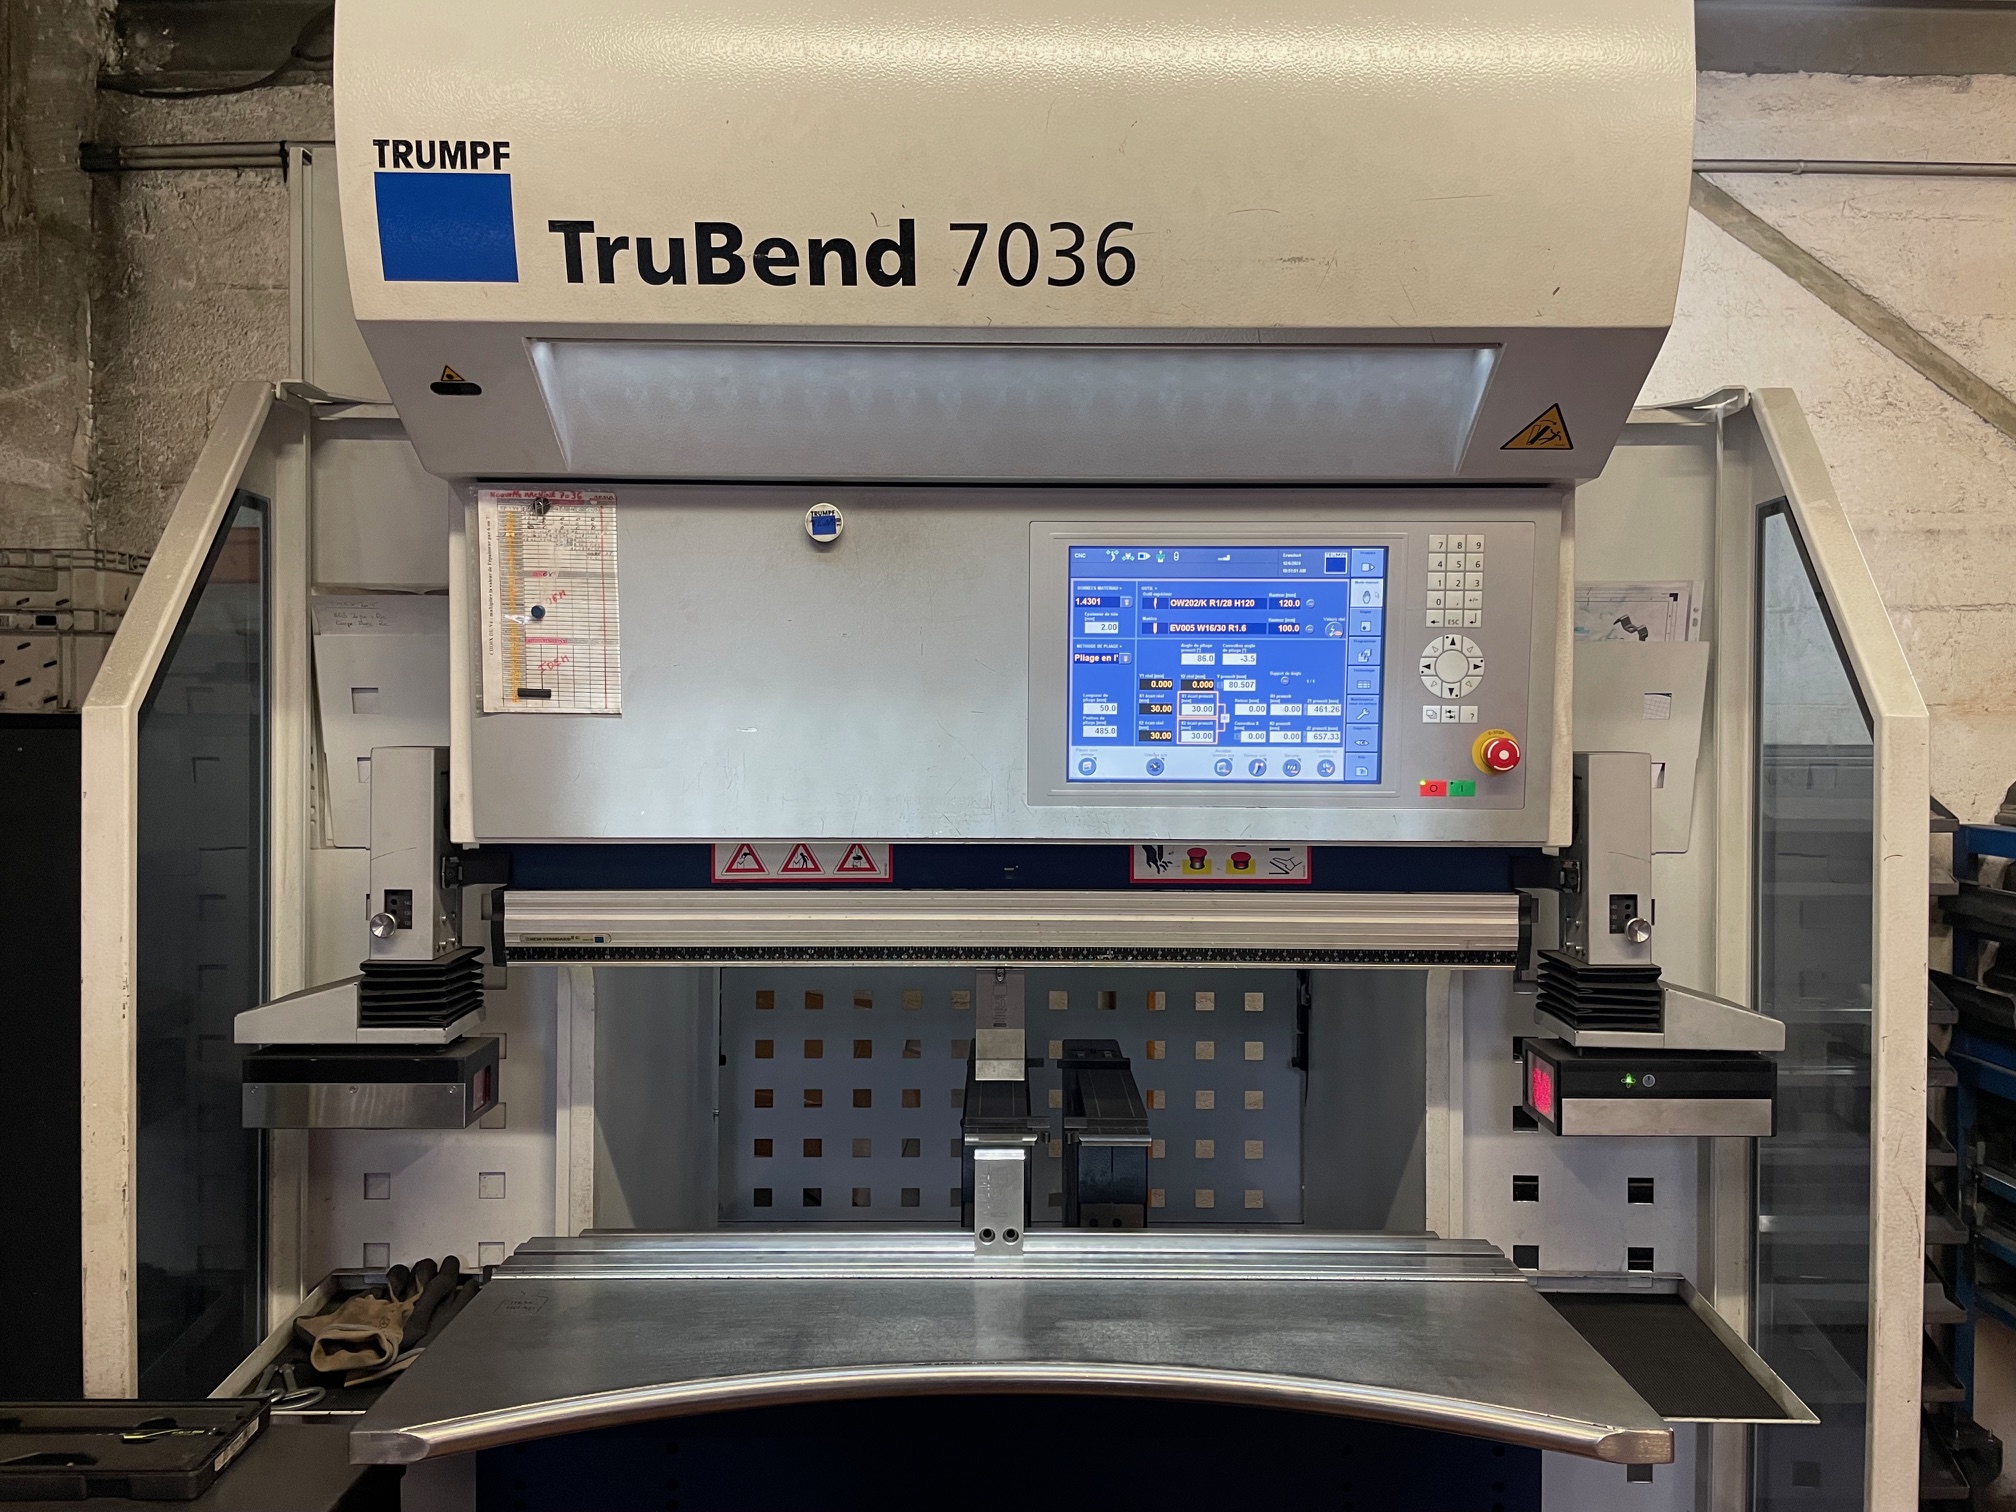
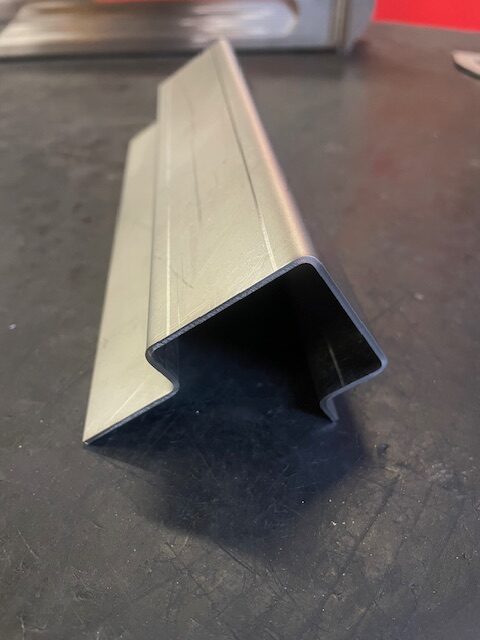
Le pliage est une opération de mise en forme à froid incontournable en métallerie et en tôlerie. Cela consiste à déformer une feuille de métal rectiligne (une tôle) en lui faisant suivre un angle précis, afin d’obtenir des volumes, des profilés ou des formes en relief (boîtiers, profils en U, en Z, etc.).
Contrairement à la découpe ou au perçage, le pliage ne retire pas de matière : il la déplace en modifiant sa structure interne par contrainte mécanique.
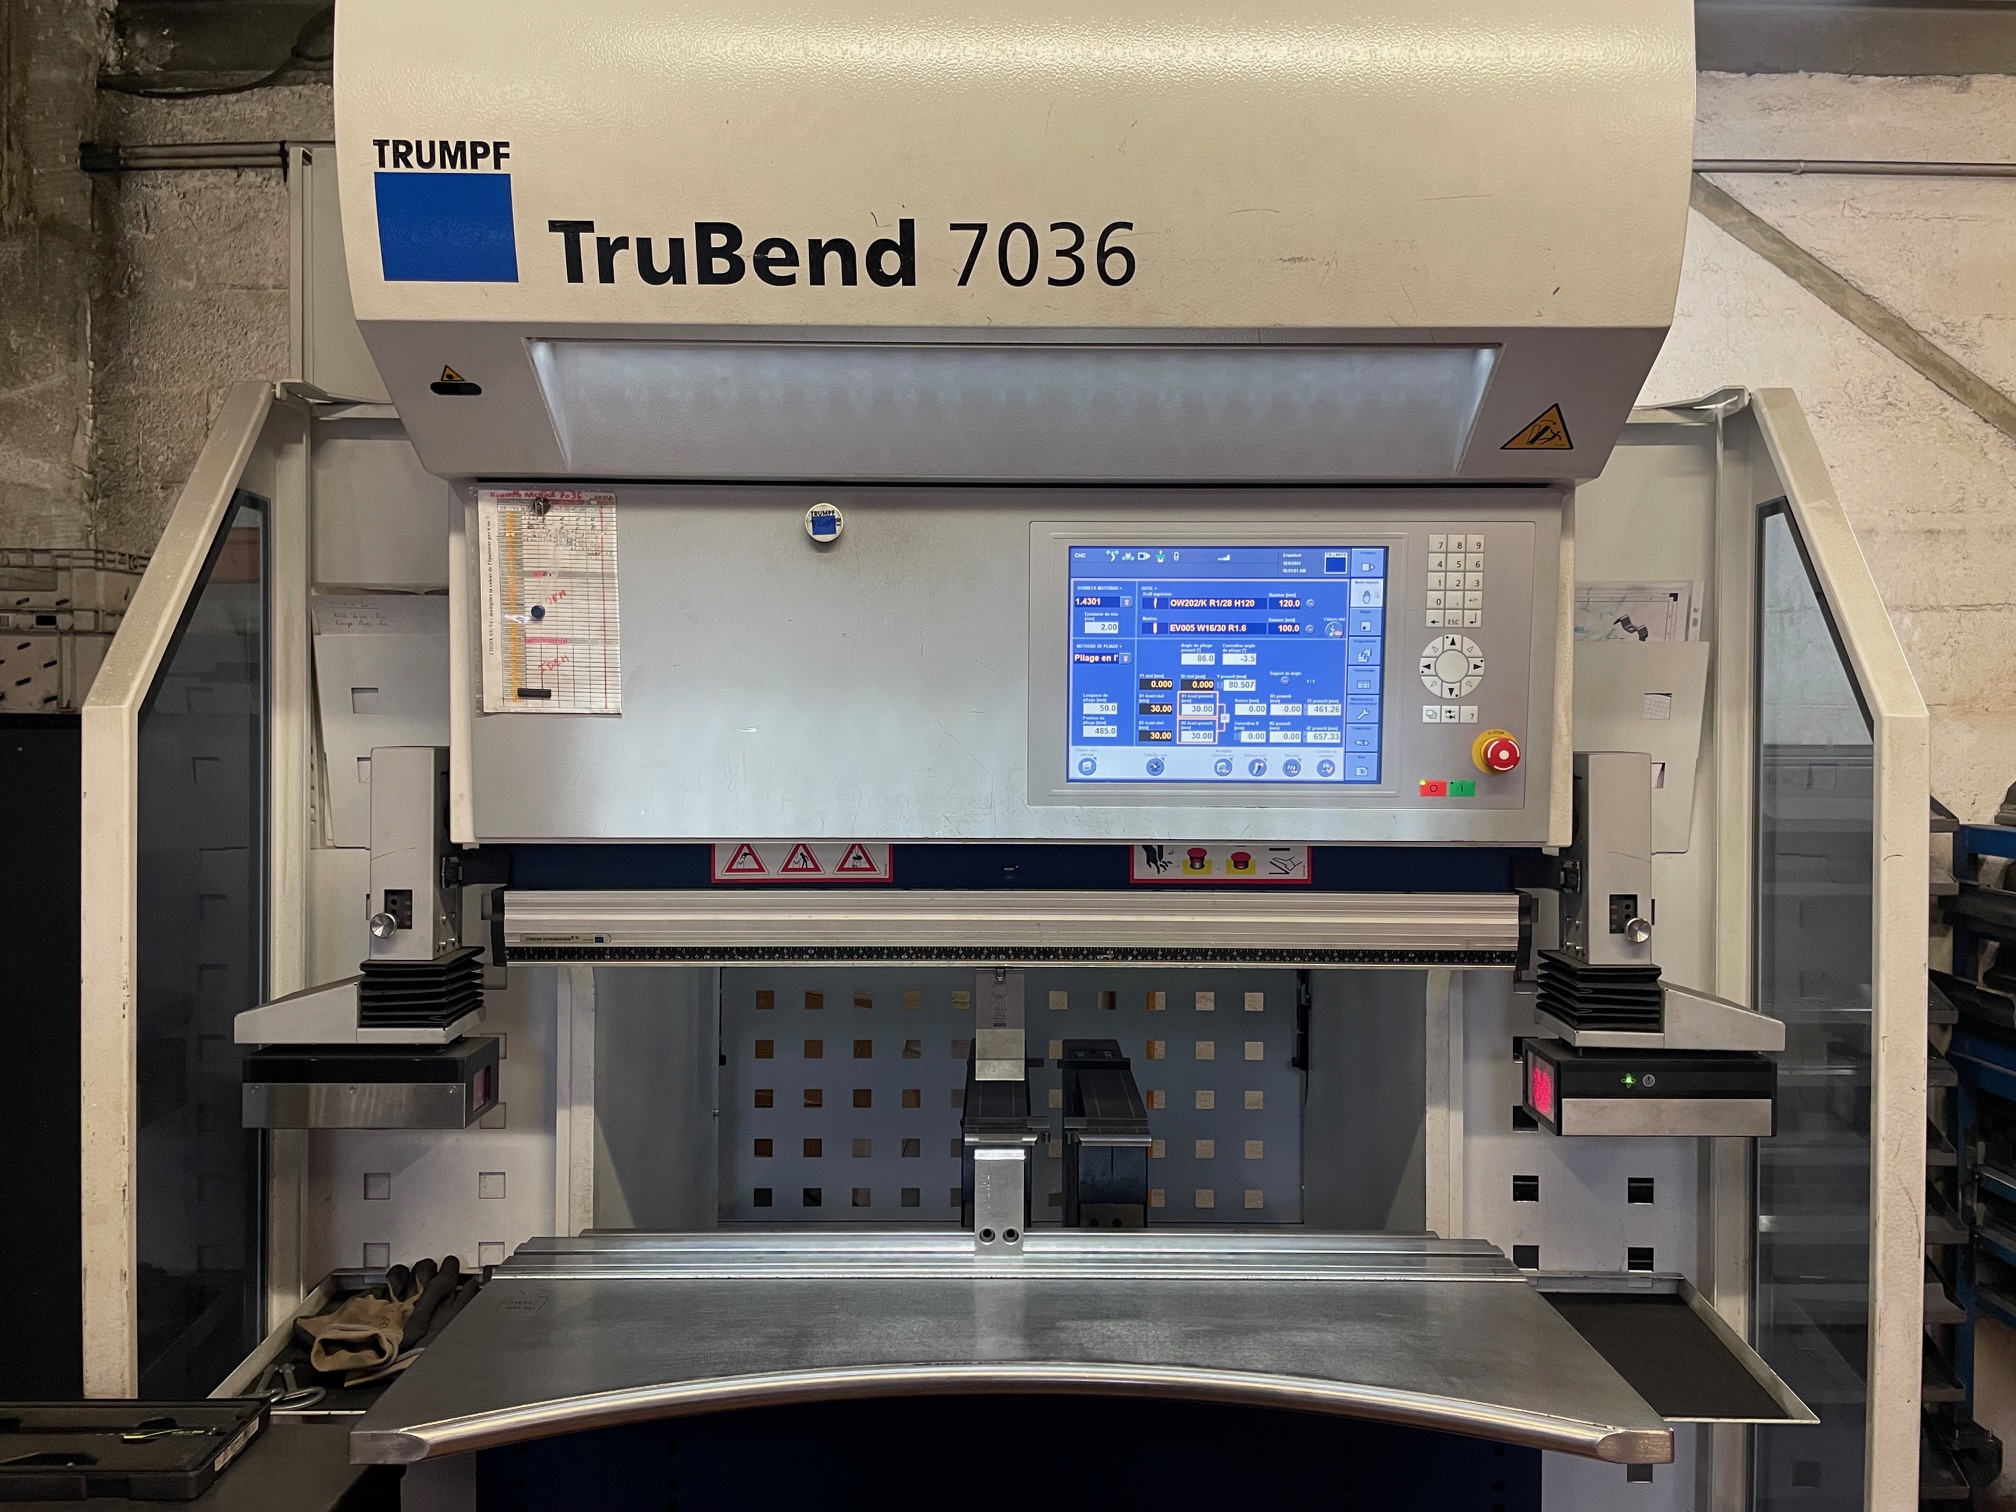
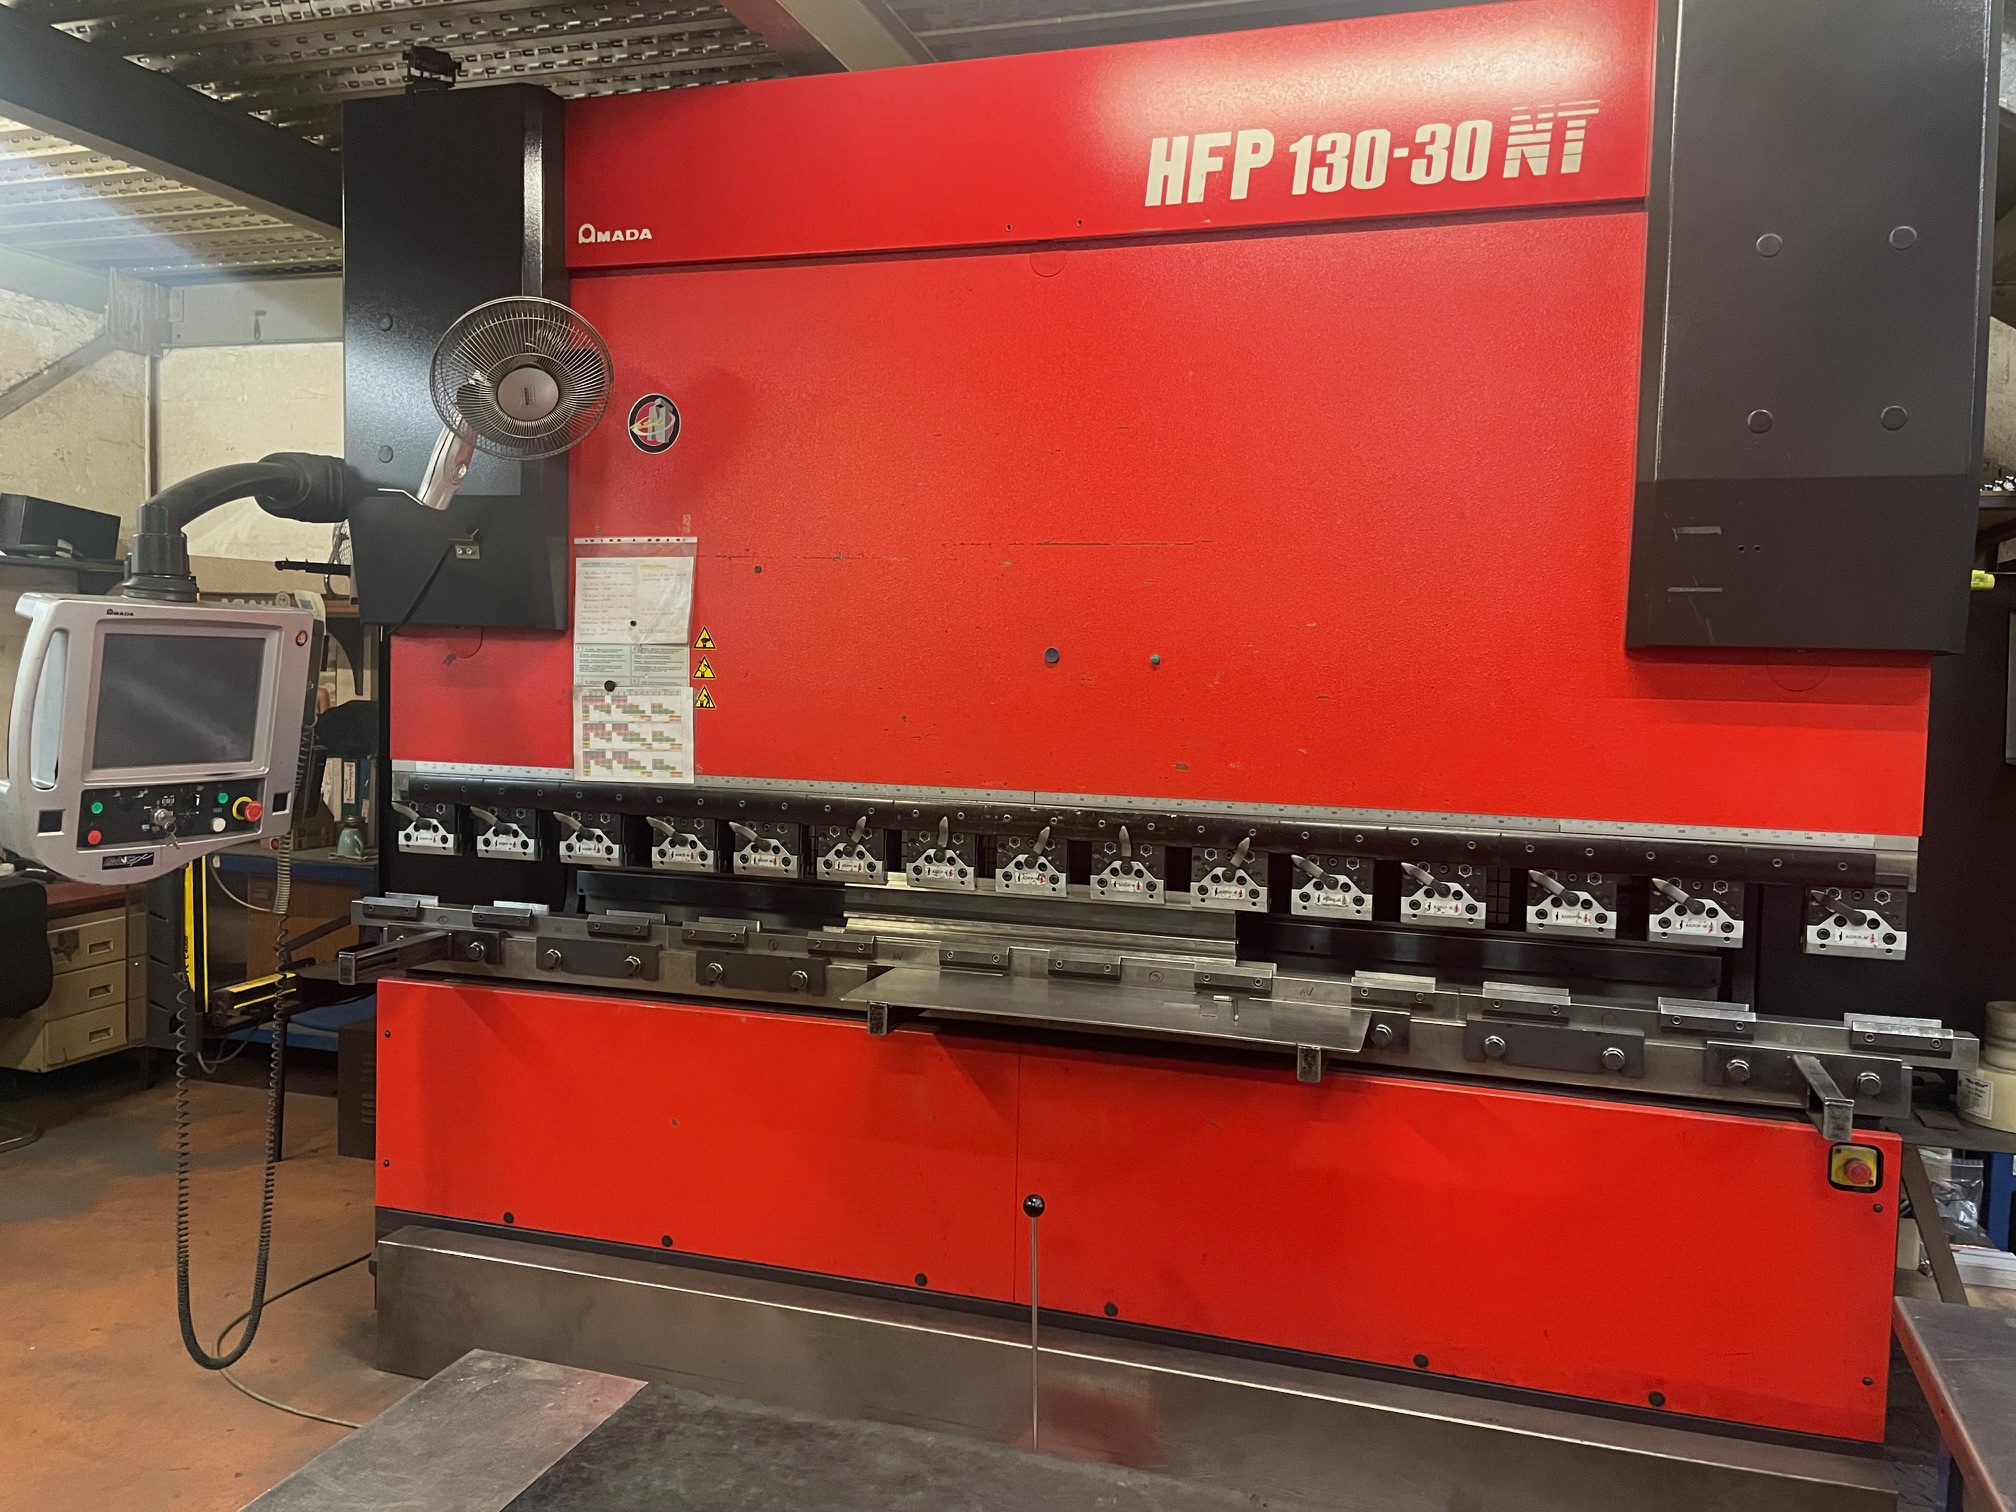
Avec nos 2 plieuses, ayant chacune leur capacité de pliage, nous pouvons plier des tôles de taille maxi de 3m.
roulage
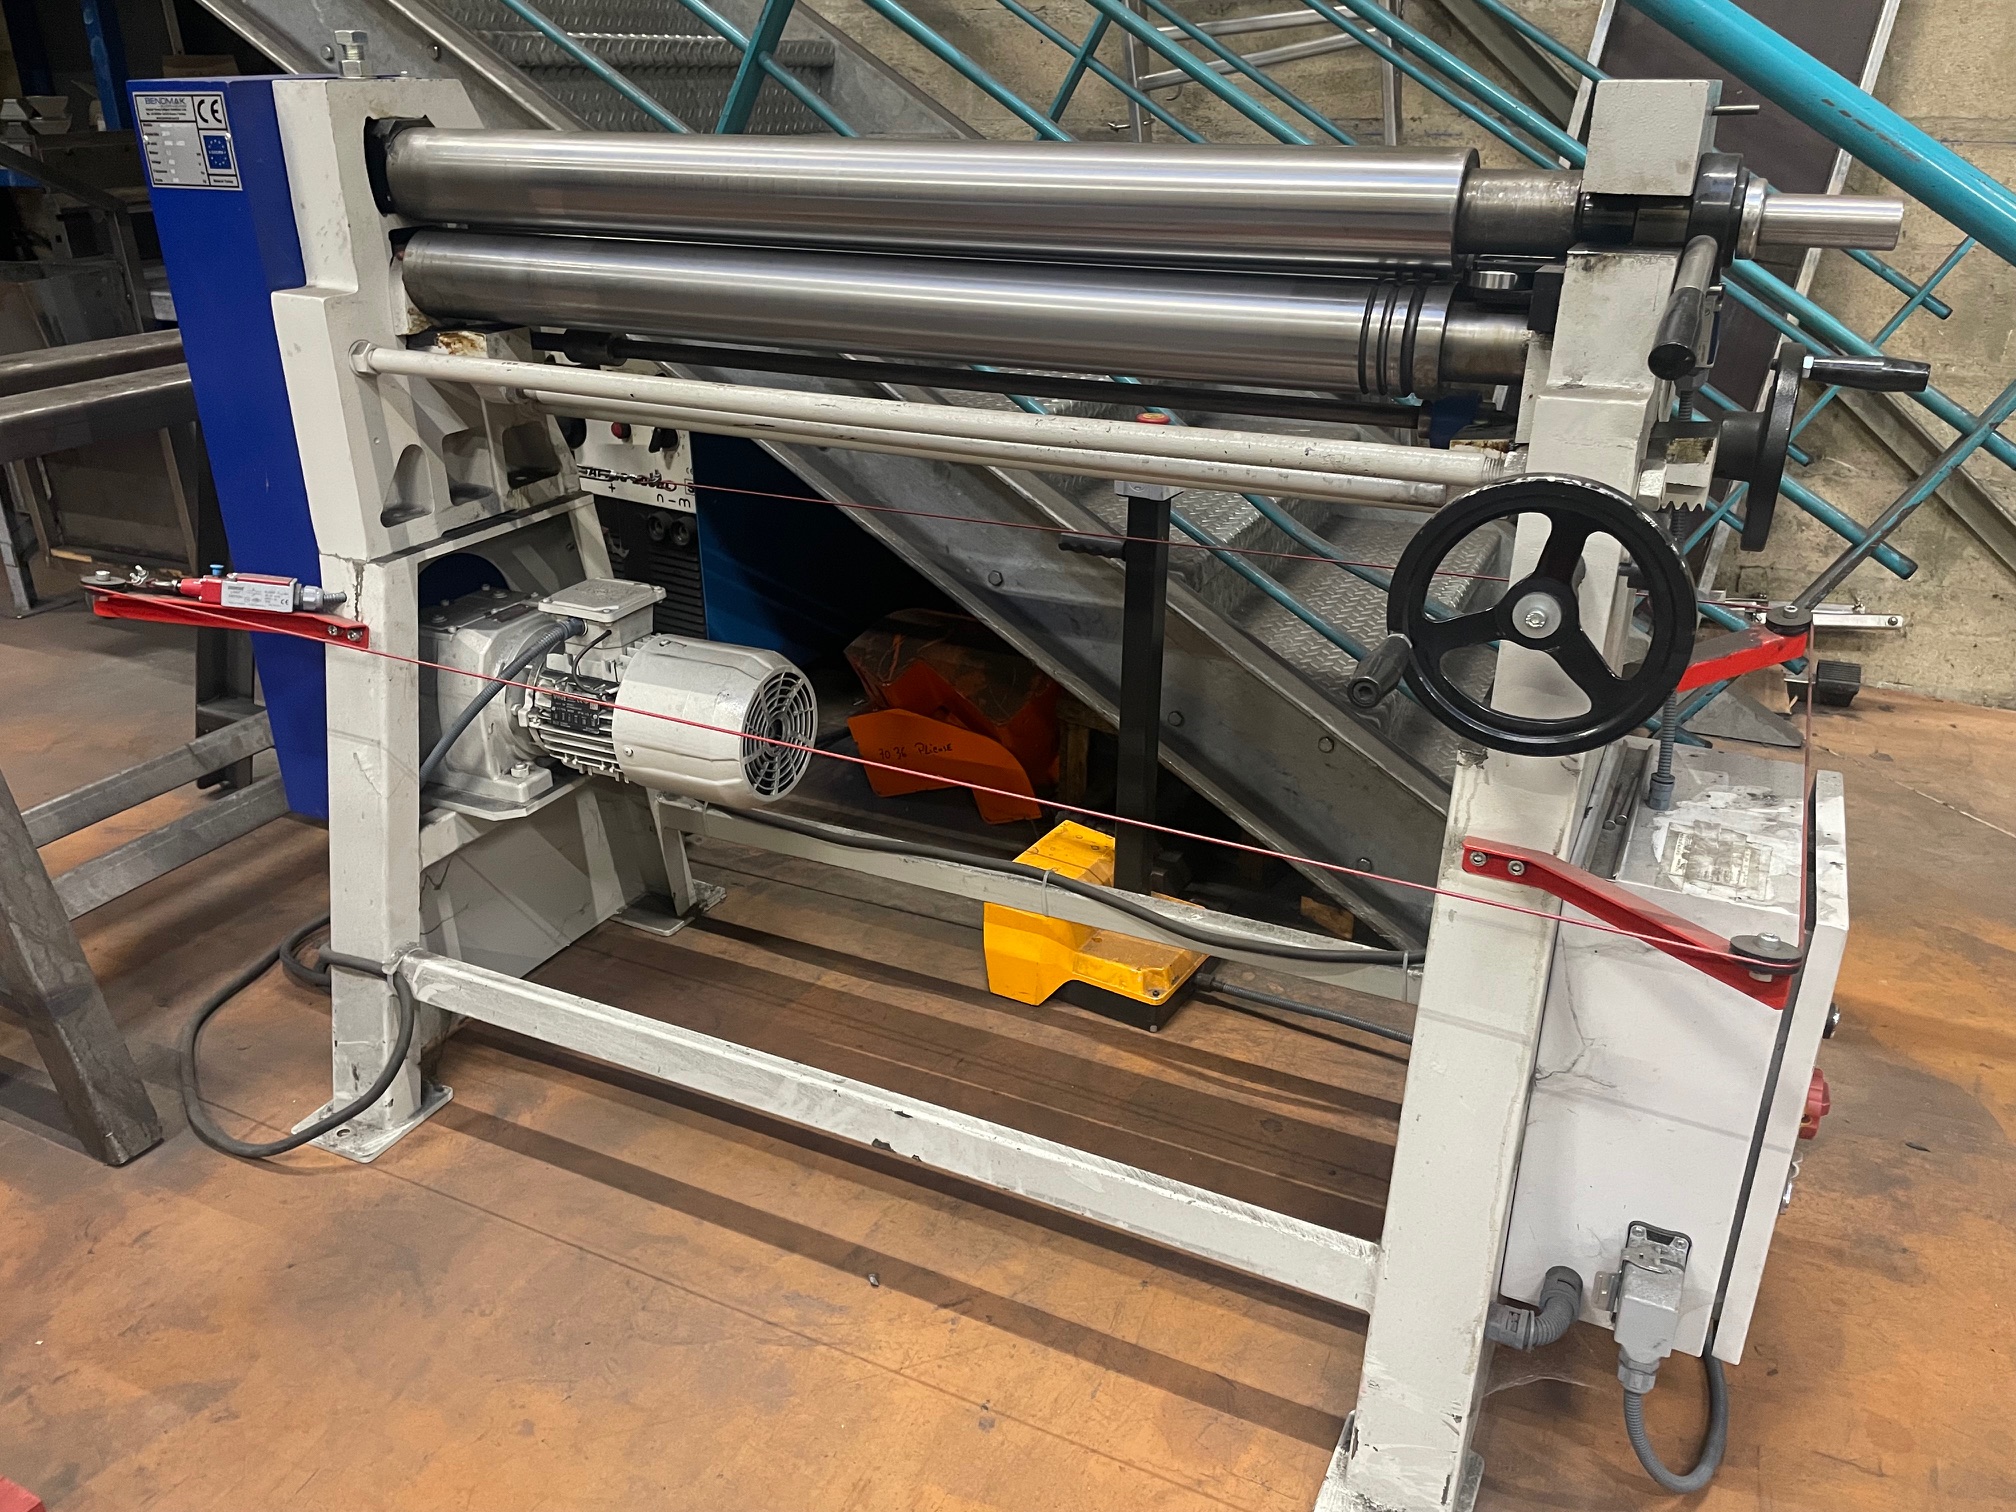
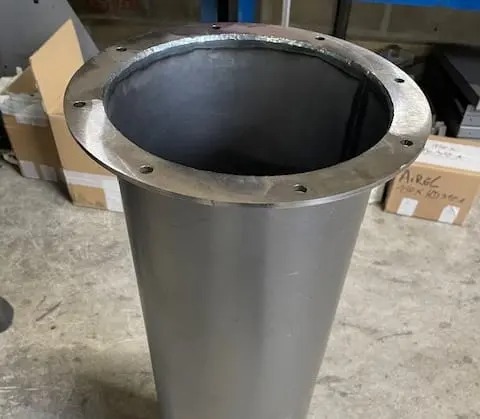
Le roulage consiste à transformer une tôle plane en un élément cylindrique ou conique (viroles, cuves, conduits).
On utilise une machine appelée rouleuse. Elle est composée de 3 cylindres (les rouleaux) disposés en parallèle.
- La tôle est insérée entre les rouleaux.
- En ajustant la hauteur du rouleau supérieur (ou des rouleaux inférieurs), on exerce une pression sur la tôle.
- Les rouleaux tournent, entraînent la tôle par friction et la courbent progressivement à chaque passage jusqu’à obtenir le diamètre ou le rayon souhaité..
Notre capacité est de pouvoir rouler des tôles de 1 m maximum
Finition de surface
Ébavurage
L’ébavurage est une opération de finition essentielle en fabrication en métallurgie. Cela consiste à enlever les « bavures », c’est-à-dire les excédents de matière indésirables, les arêtes coupantes ou les rugosités qui subsistent sur une pièce après une opération de découpe (comme la découpe laser).
Pour faire simple : c’est l’action de « nettoyer » et de lisser les bords d’une pièce pour la rendre propre et conforme.
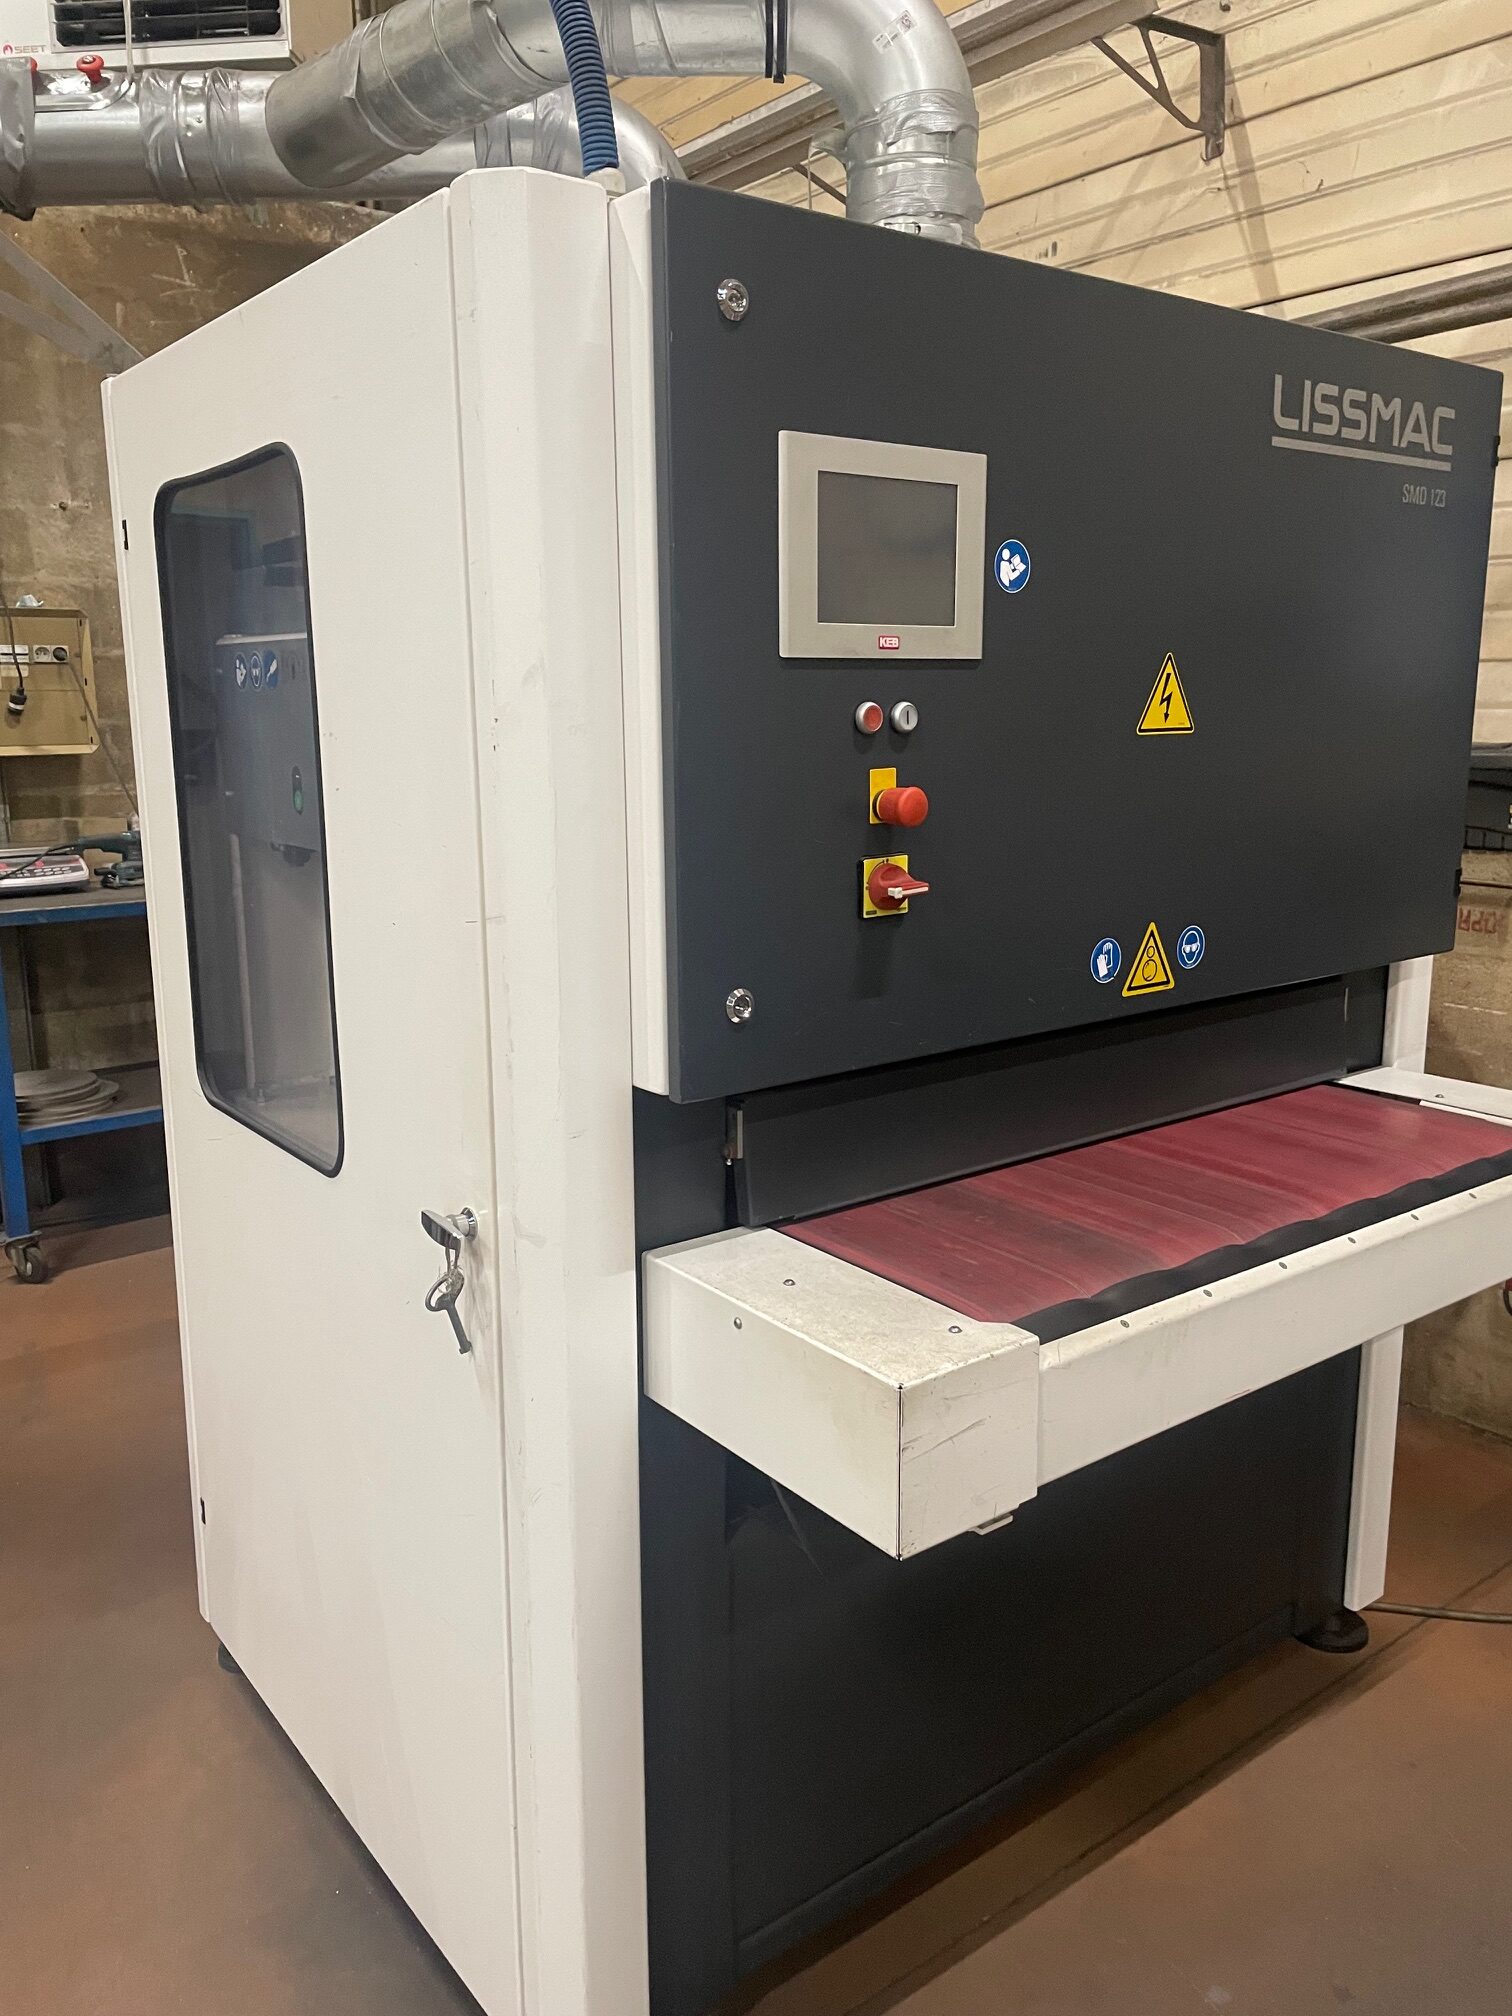
Pour ce faire, nous utilisons différentes machines dont des ponceuses rotatives ainsi que notre Ebavureuse Lissmac.
Tribofinition
La tribofinition (souvent appelée tonnelage, trovalisation ou ébavurage vibratoire) est un procédé physico-chimique industriel utilisé pour le traitement de surface de pièces en métal, en plastique, en céramique ou en bois.
Le principe consiste à plonger les pièces à traiter dans une cuve contenant un mélange de médias abrasifs (les « cailloux »), d’un liquide (additif) et d’eau, puis à mettre le tout en mouvement (vibration ou rotation).
C’est une technique de « façonnage de masse » : elle permet de traiter des centaines de pièces simultanément et de manière totalement automatisée.
Assemblage
Le Soudage
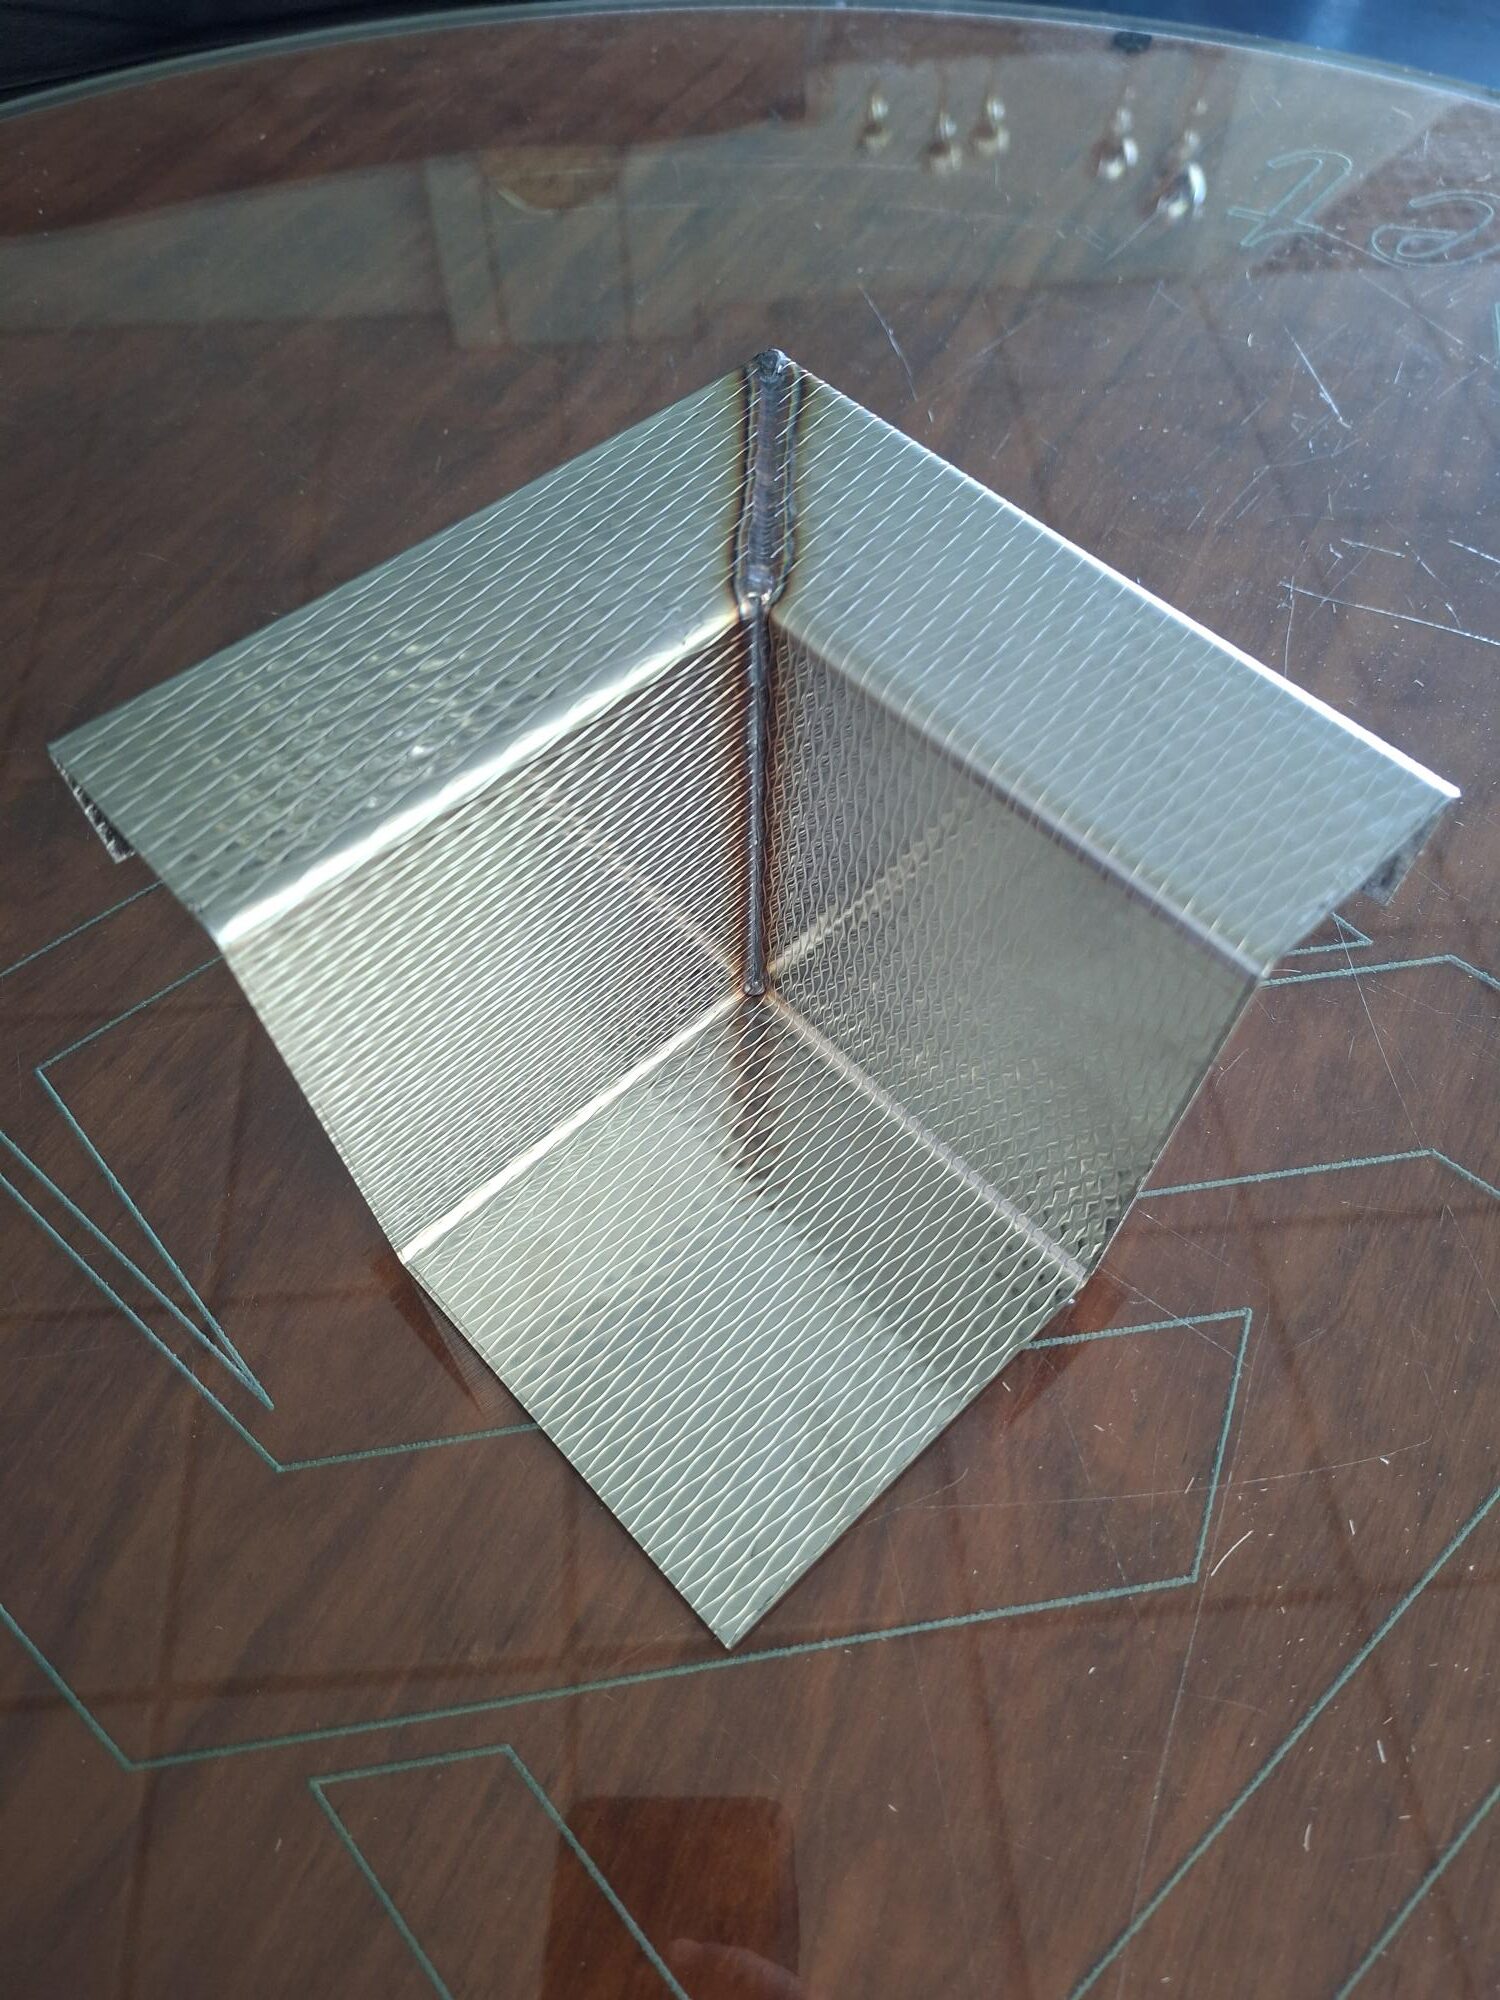
Le soudage est un procédé d’assemblage permanent qui consiste à lier deux ou plusieurs pièces de manière à assurer la continuité de la matière entre elles. Contrairement au collage ou au brasage simple, le soudage implique très souvent la fusion locale des matériaux à assembler.
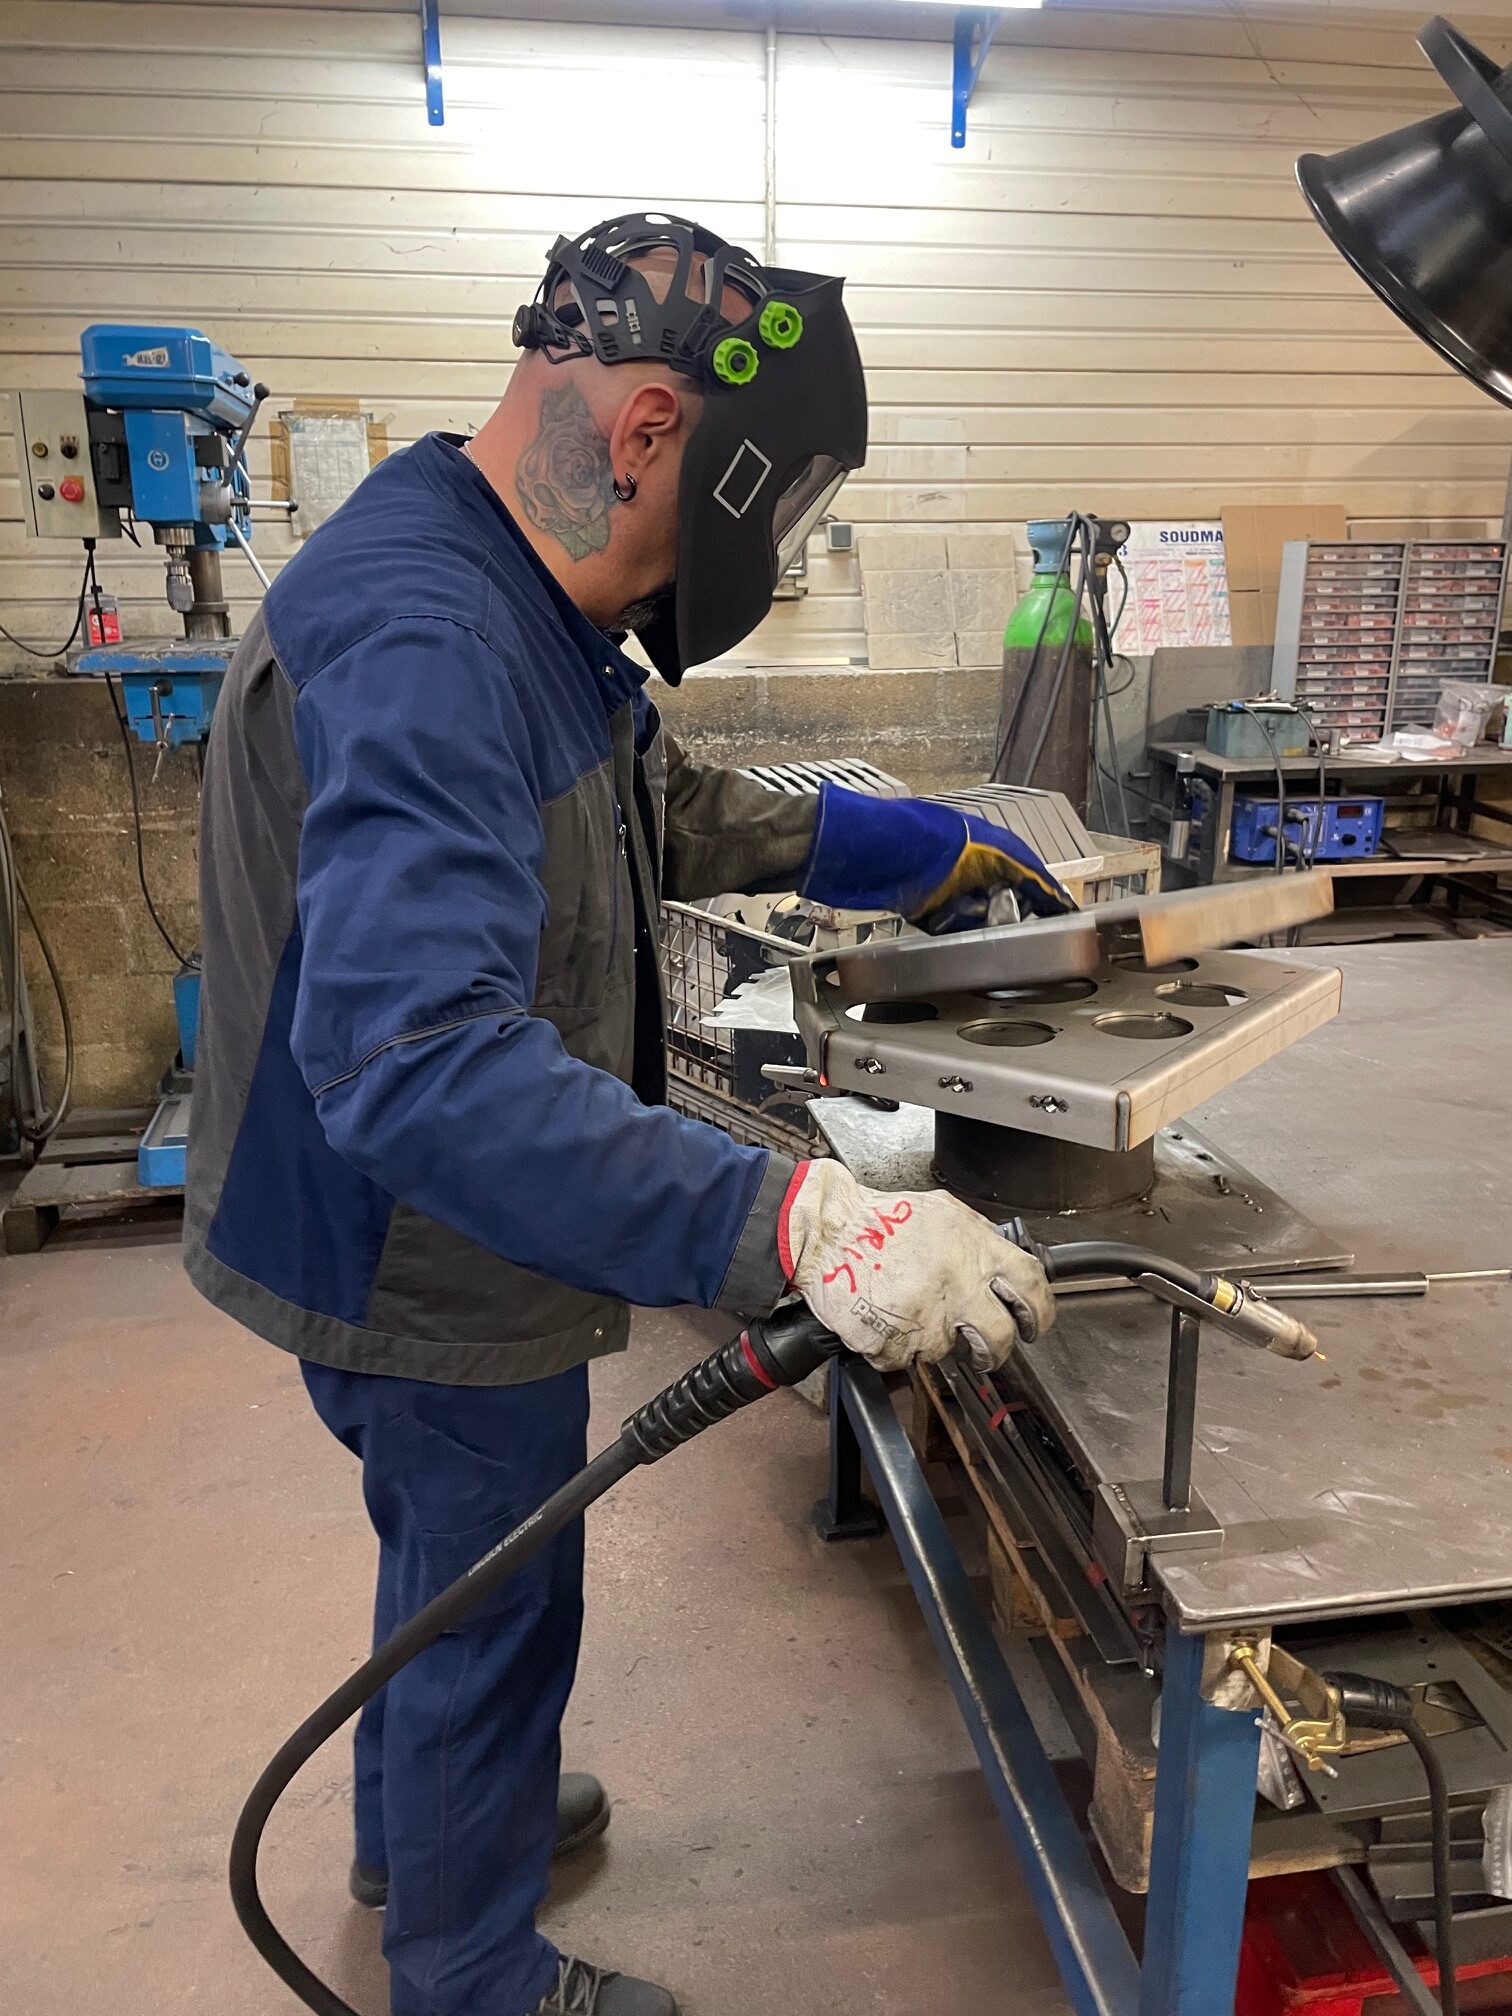
Nos techniques de soudage :
Le soudage MIG/MAG (Le « semi-automatique »)
C’est le procédé le plus répandu en atelier de tôlerie
Le principe : Le métal d’apport est un fil. Un gaz de protection est diffusé en continu pour protéger le bain de fusion (de l’Argon pour le MIG sur l’inox, du CO2 ou un mélange Argon/CO2 pour le MAG sur l’acier).
- Le + : Ultra-rapide, très productif, facile à prendre en main.
Le soudage TIG
C’est la technique des spécialistes, utilisée pour les travaux de haute précision (tuyauterie alimentaire, aéronautique, design).
- Le principe : L’arc électrique est créé par une électrode en tungstène qui ne fond pas. Le soudeur tient la torche d’une main pour chauffer et apporte le métal liquide de l’autre main avec une baguette fine. Un gaz pur (Argon) protège la zone.
- Le + : Soudures d’une qualité esthétique et mécanique exceptionnelle. Idéal pour l’inox et l’aluminium très fins.
Taraudage
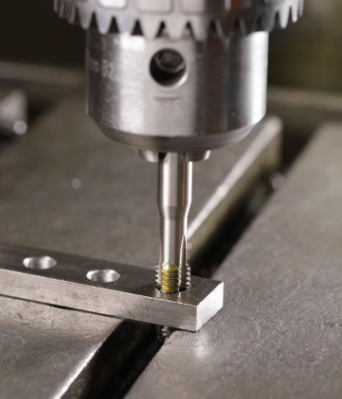
Le taraudage est une opération d’usinage qui consiste à réaliser un filet hélicoïdal à l’intérieur d’un trou cylindrique (un perçage). En clair, tarauder permet de créer un pas de vis à l’intérieur d’une pièce métallique ou plastique afin de pouvoir y visser une vis ou un goujon.
C’est l’exact opposé du filetage, qui consiste à créer le pas de vis sur l’extérieur d’une tige (pour fabriquer une vis).
Fraisurage
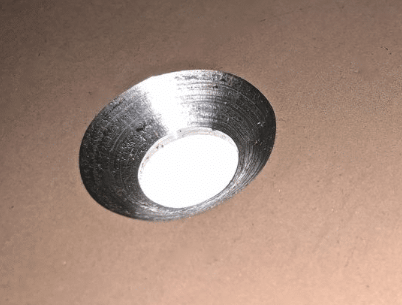
Le fraisurage est une opération d’usinage mécanique qui consiste à évaser l’entrée d’un trou préalablement percé. En d’autres termes, on crée un élargissement de forme conique (généralement à un angle de 90° ou 120°) sur le bord supérieur d’un perçage.
L’outil utilisé pour cette opération s’appelle une fraise à noyer ou un fraisoir.
Goujonnage
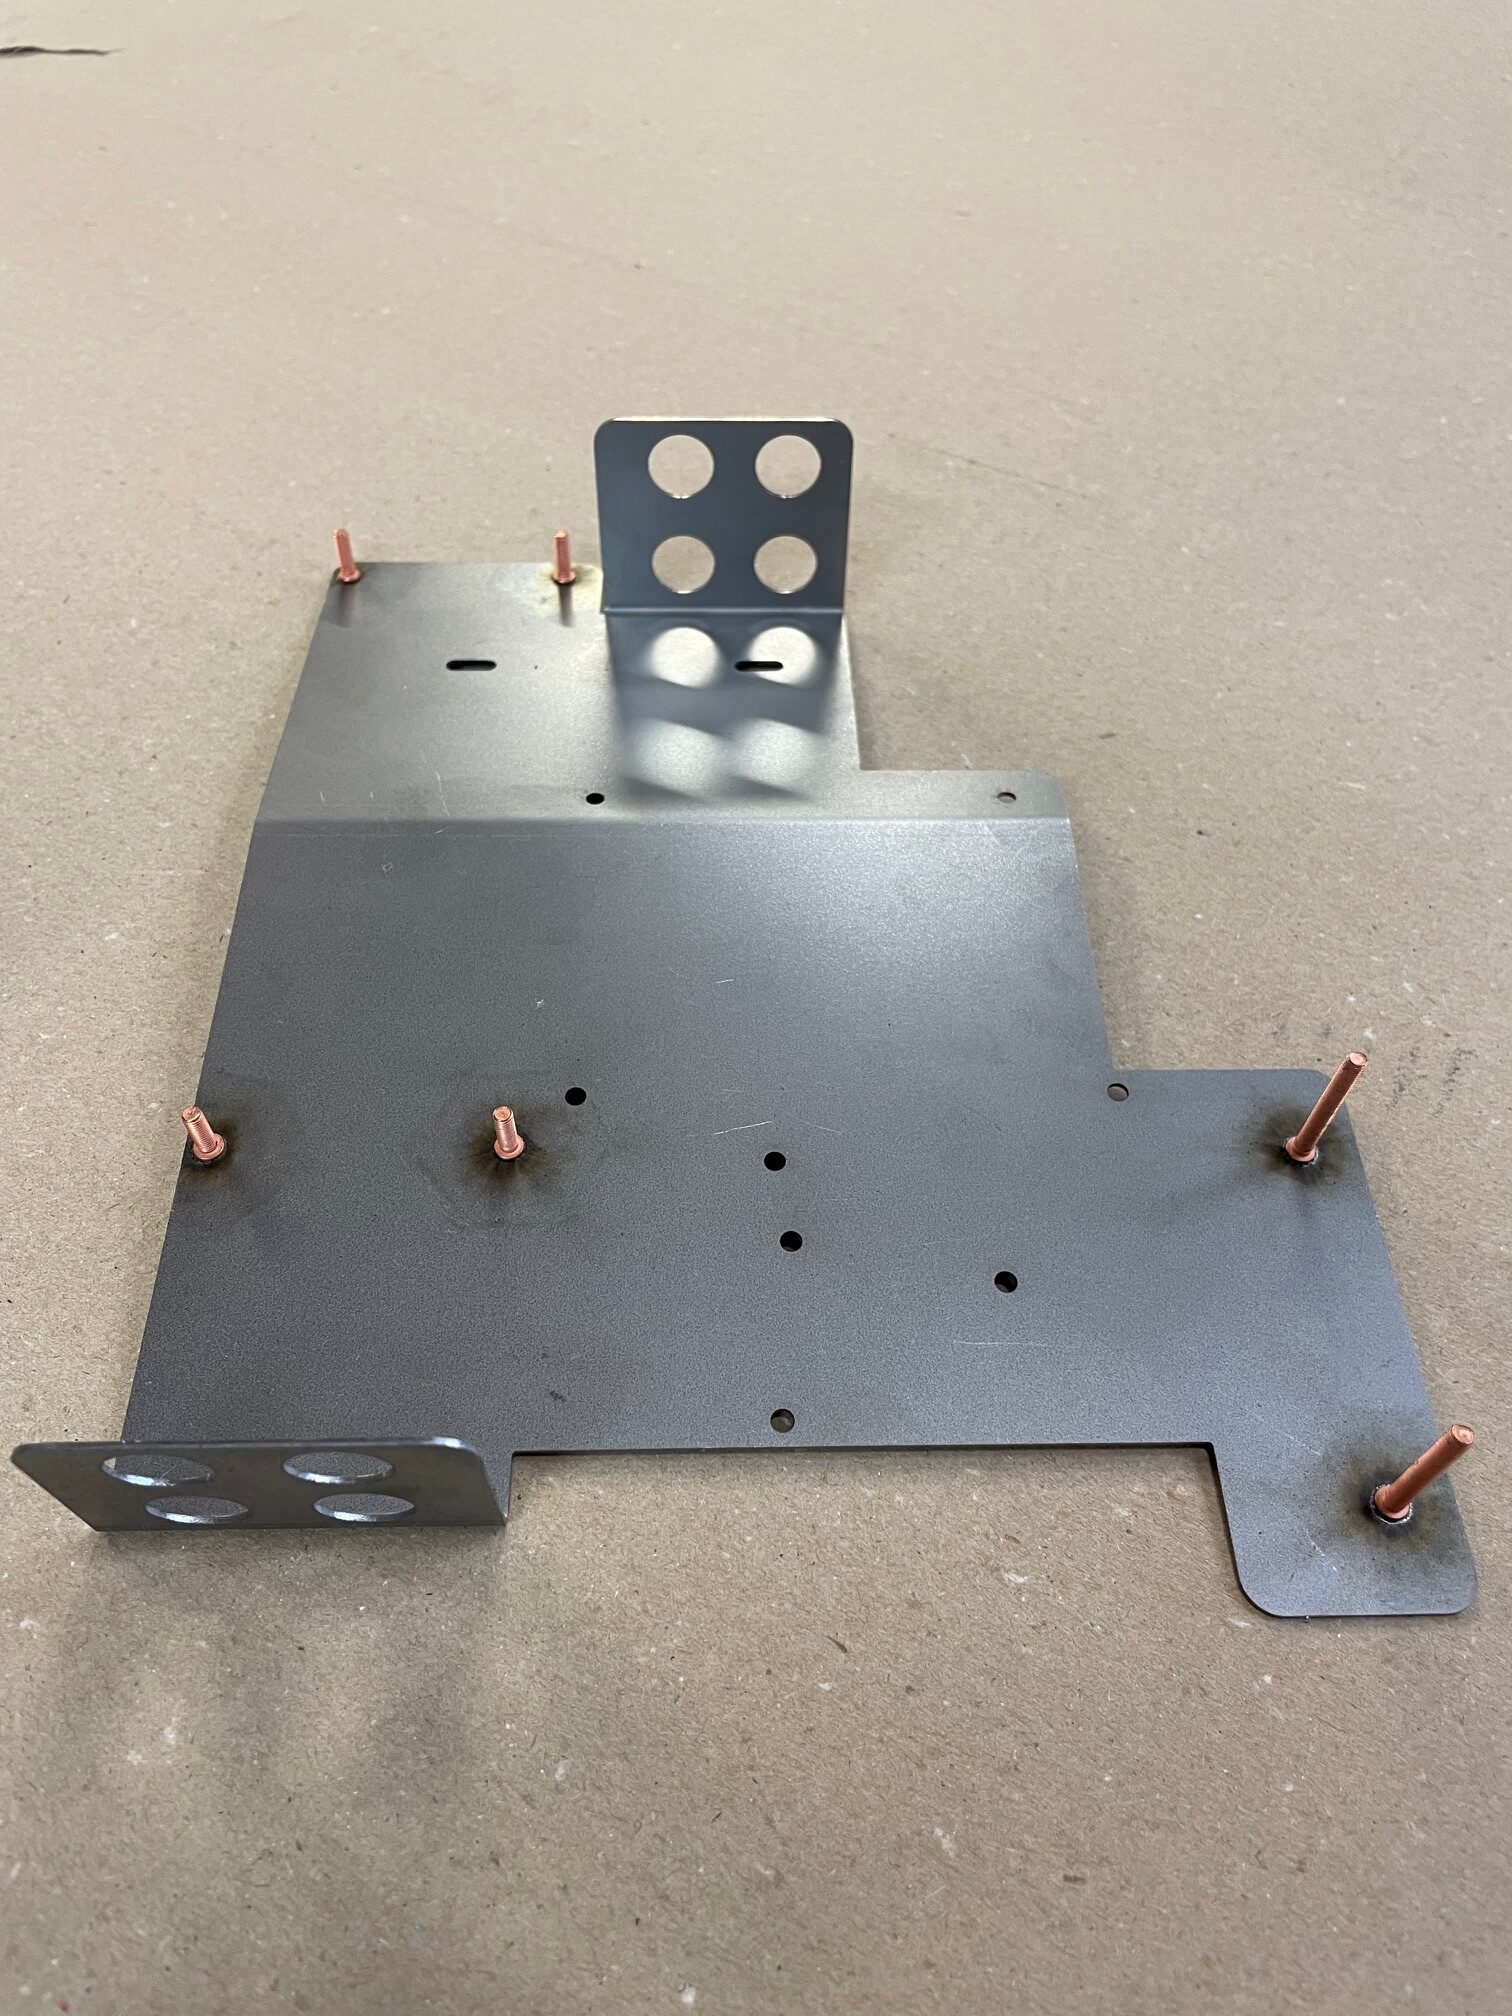
Le goujonnage (ou la pose de goujons) est un procédé d’assemblage mécanique par lequel on fixe de manière permanente une tige filetée (le goujon) sur une pièce de tôlerie, sans avoir besoin de la percer de part en part ni de la souder de manière traditionnelle.
C’est une technique très utilisée pour créer des points de fixation robustes sur des tôles souvent trop fines pour être taraudées.
Notre goujonnage se réalise par sertissage
Boulonnage (Vis + Écrou)
C’est la méthode mécanique standard. Une vis traverse les deux pièces et un écrou vient verrouiller l’ensemble à l’arrière. C’est extrêmement robuste et facile à démonter.
Rivetage et Sertissage
-
Le rivetage : On insère une tige métallique (le rivet) à travers les pièces, puis on écrase l’extrémité. Le rivet « pop » (aveugle) est le plus connu en tôlerie fine.
-
Le sertissage : On déforme mécaniquement la matière d’une pièce pour qu’elle emprisonne l’autre (comme pour les goujons ou écrous à sertir).
Vissage direct
Comme nous l’avons vu précédemment, si l’une des pièces est assez épaisse (ou si on y a installé un insert/goujon), on peut tarauder un filetage directement dedans. La vis vient se fixer directement dans la pièce, éliminant le besoin d’un écrou à l’arrière
Emboîtement et Clavage
Certaines structures modernes utilisent des systèmes de tenons et mortaises (découpés au laser) qui s’emboîtent comme un puzzle, verrouillés ensuite par une clavette ou une goupille.
Services complémentaires
Découpe matières
La découpe de matière client (souvent appelée « travail à façon » ou découpe sur « matière confiée ») est admise chez Actilas.
Cela signifie nous réalisons uniquement la prestation de découpe laser, mais que c’est le client qui fournit sa propre matière première (ses tôles, ses plaques ou ses formats de métal).
La principale raison de cette découpe est qu’elle se fait sur des matériaux spécifiques ou rares : Le client a besoin de découper un métal très particulier, coûteux ou difficile à sourcer (un alliage aéronautique spécifique, du titane, du cuivre d’une pureté rare.
Conditionnement / Transport
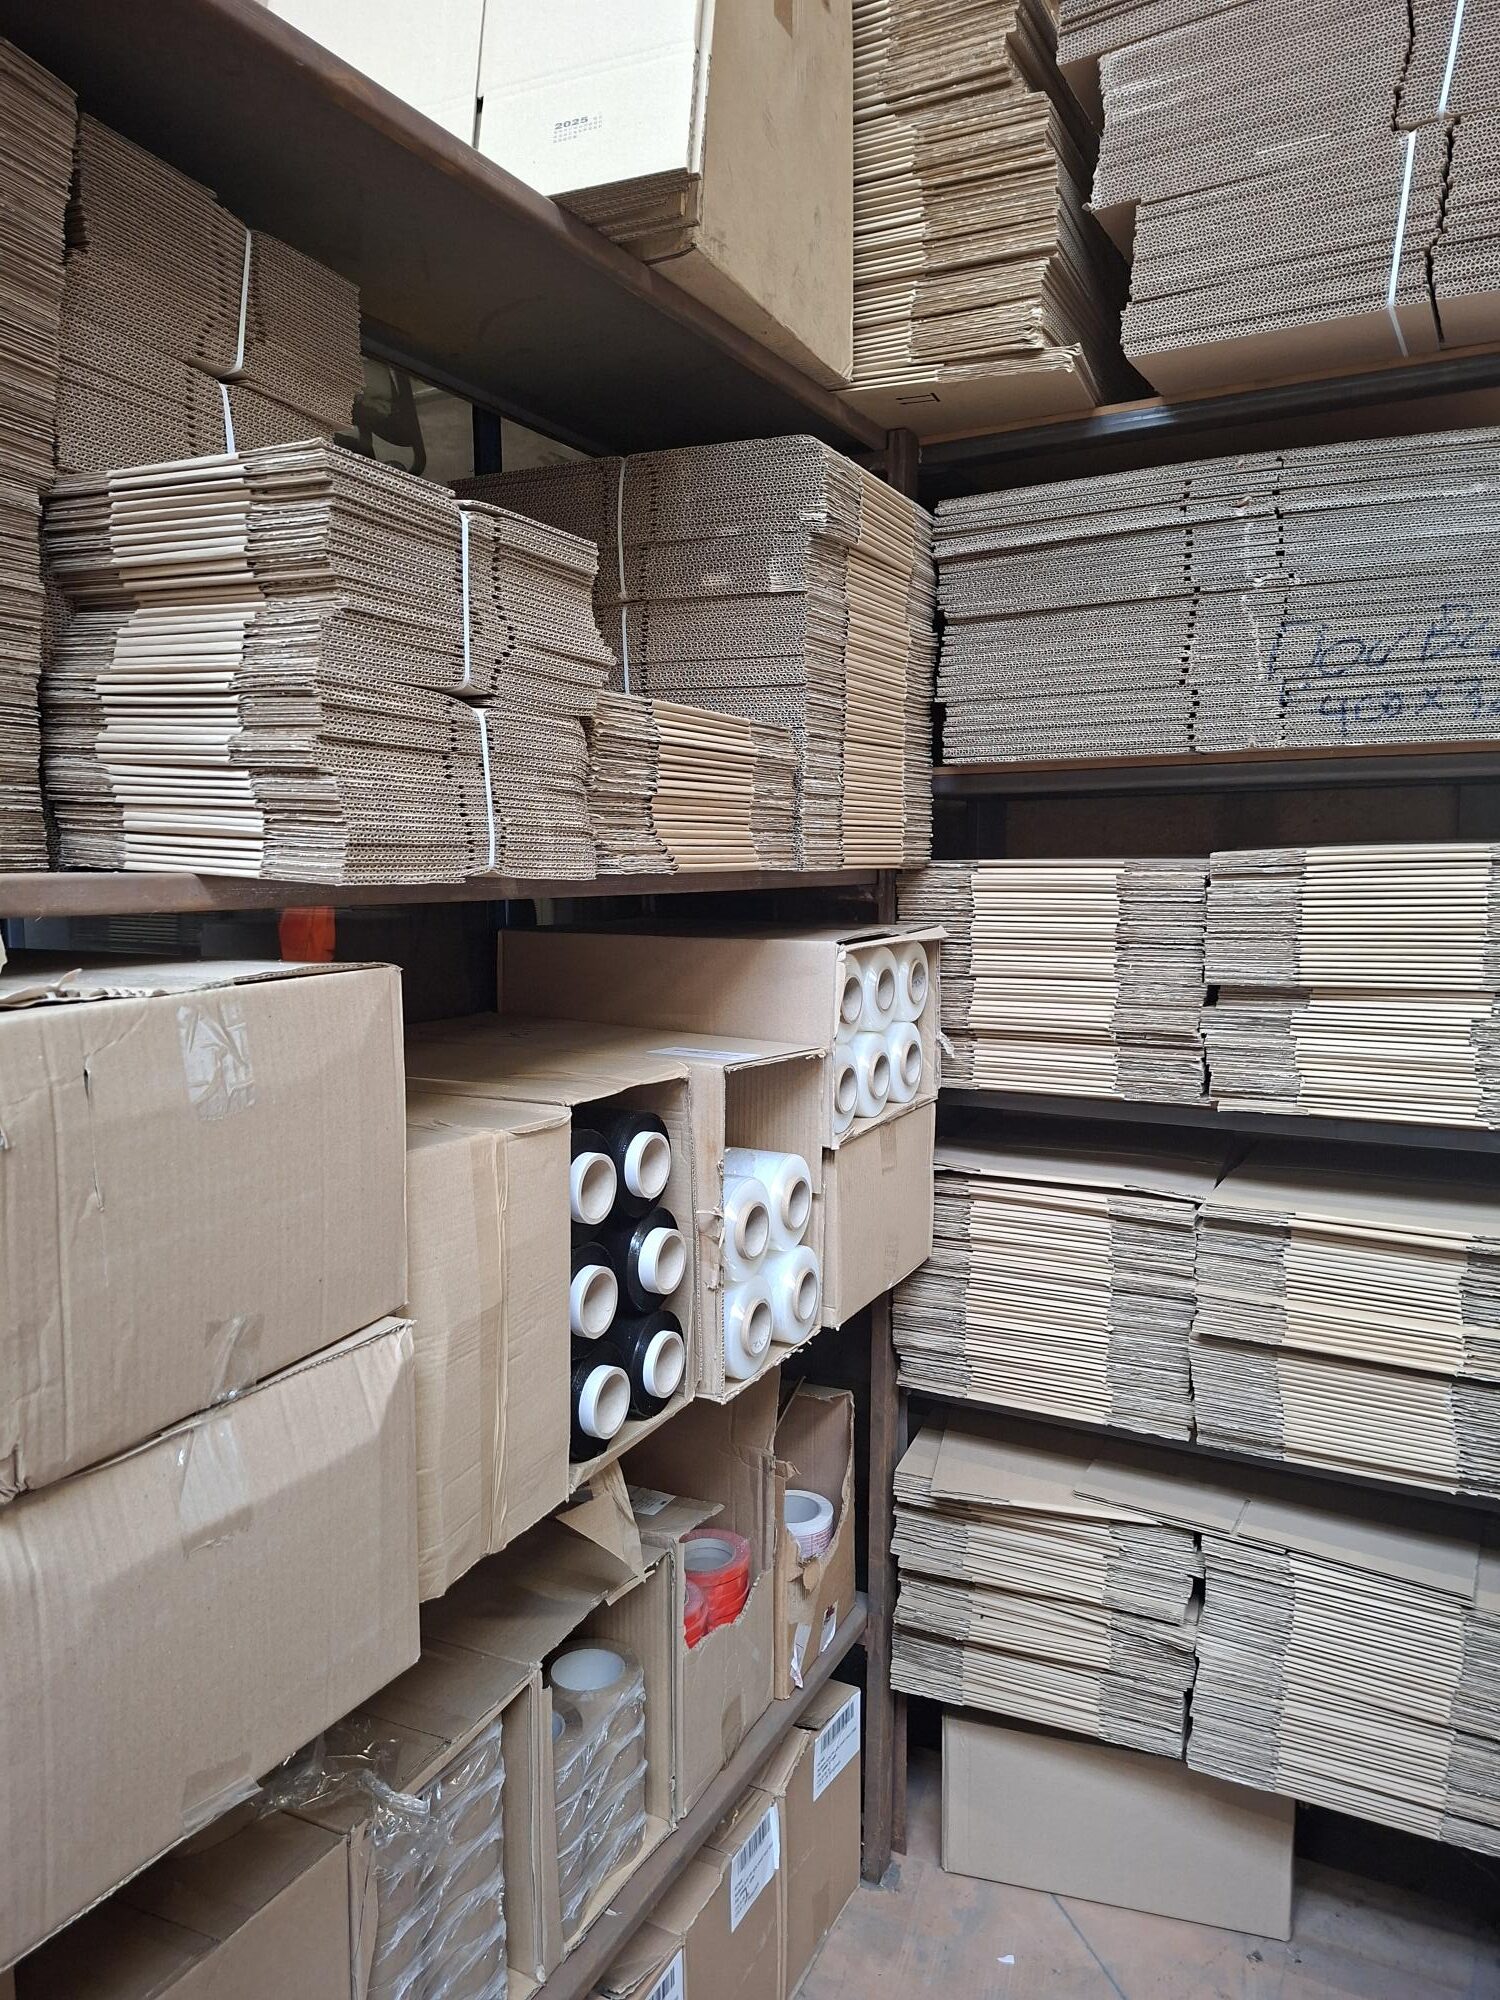
En métallerie et en tôlerie industrielle, le conditionnement (ou l’emballage) est la toute dernière étape du cycle de fabrication, juste après le contrôle qualité.
Il consiste à préparer, protéger et emballer les pièces finies pour garantir qu’elles soient transportées, stockées et livrées chez le client dans un état irréprochable, sans subir de rayures, de déformations ou de corrosion.
Dans l’industrie, on dit souvent qu’un mauvais conditionnement peut ruiner en quelques minutes des dizaines d’heures de travail de découpe, de pliage et de peinture.
Laser tube / découpe tube
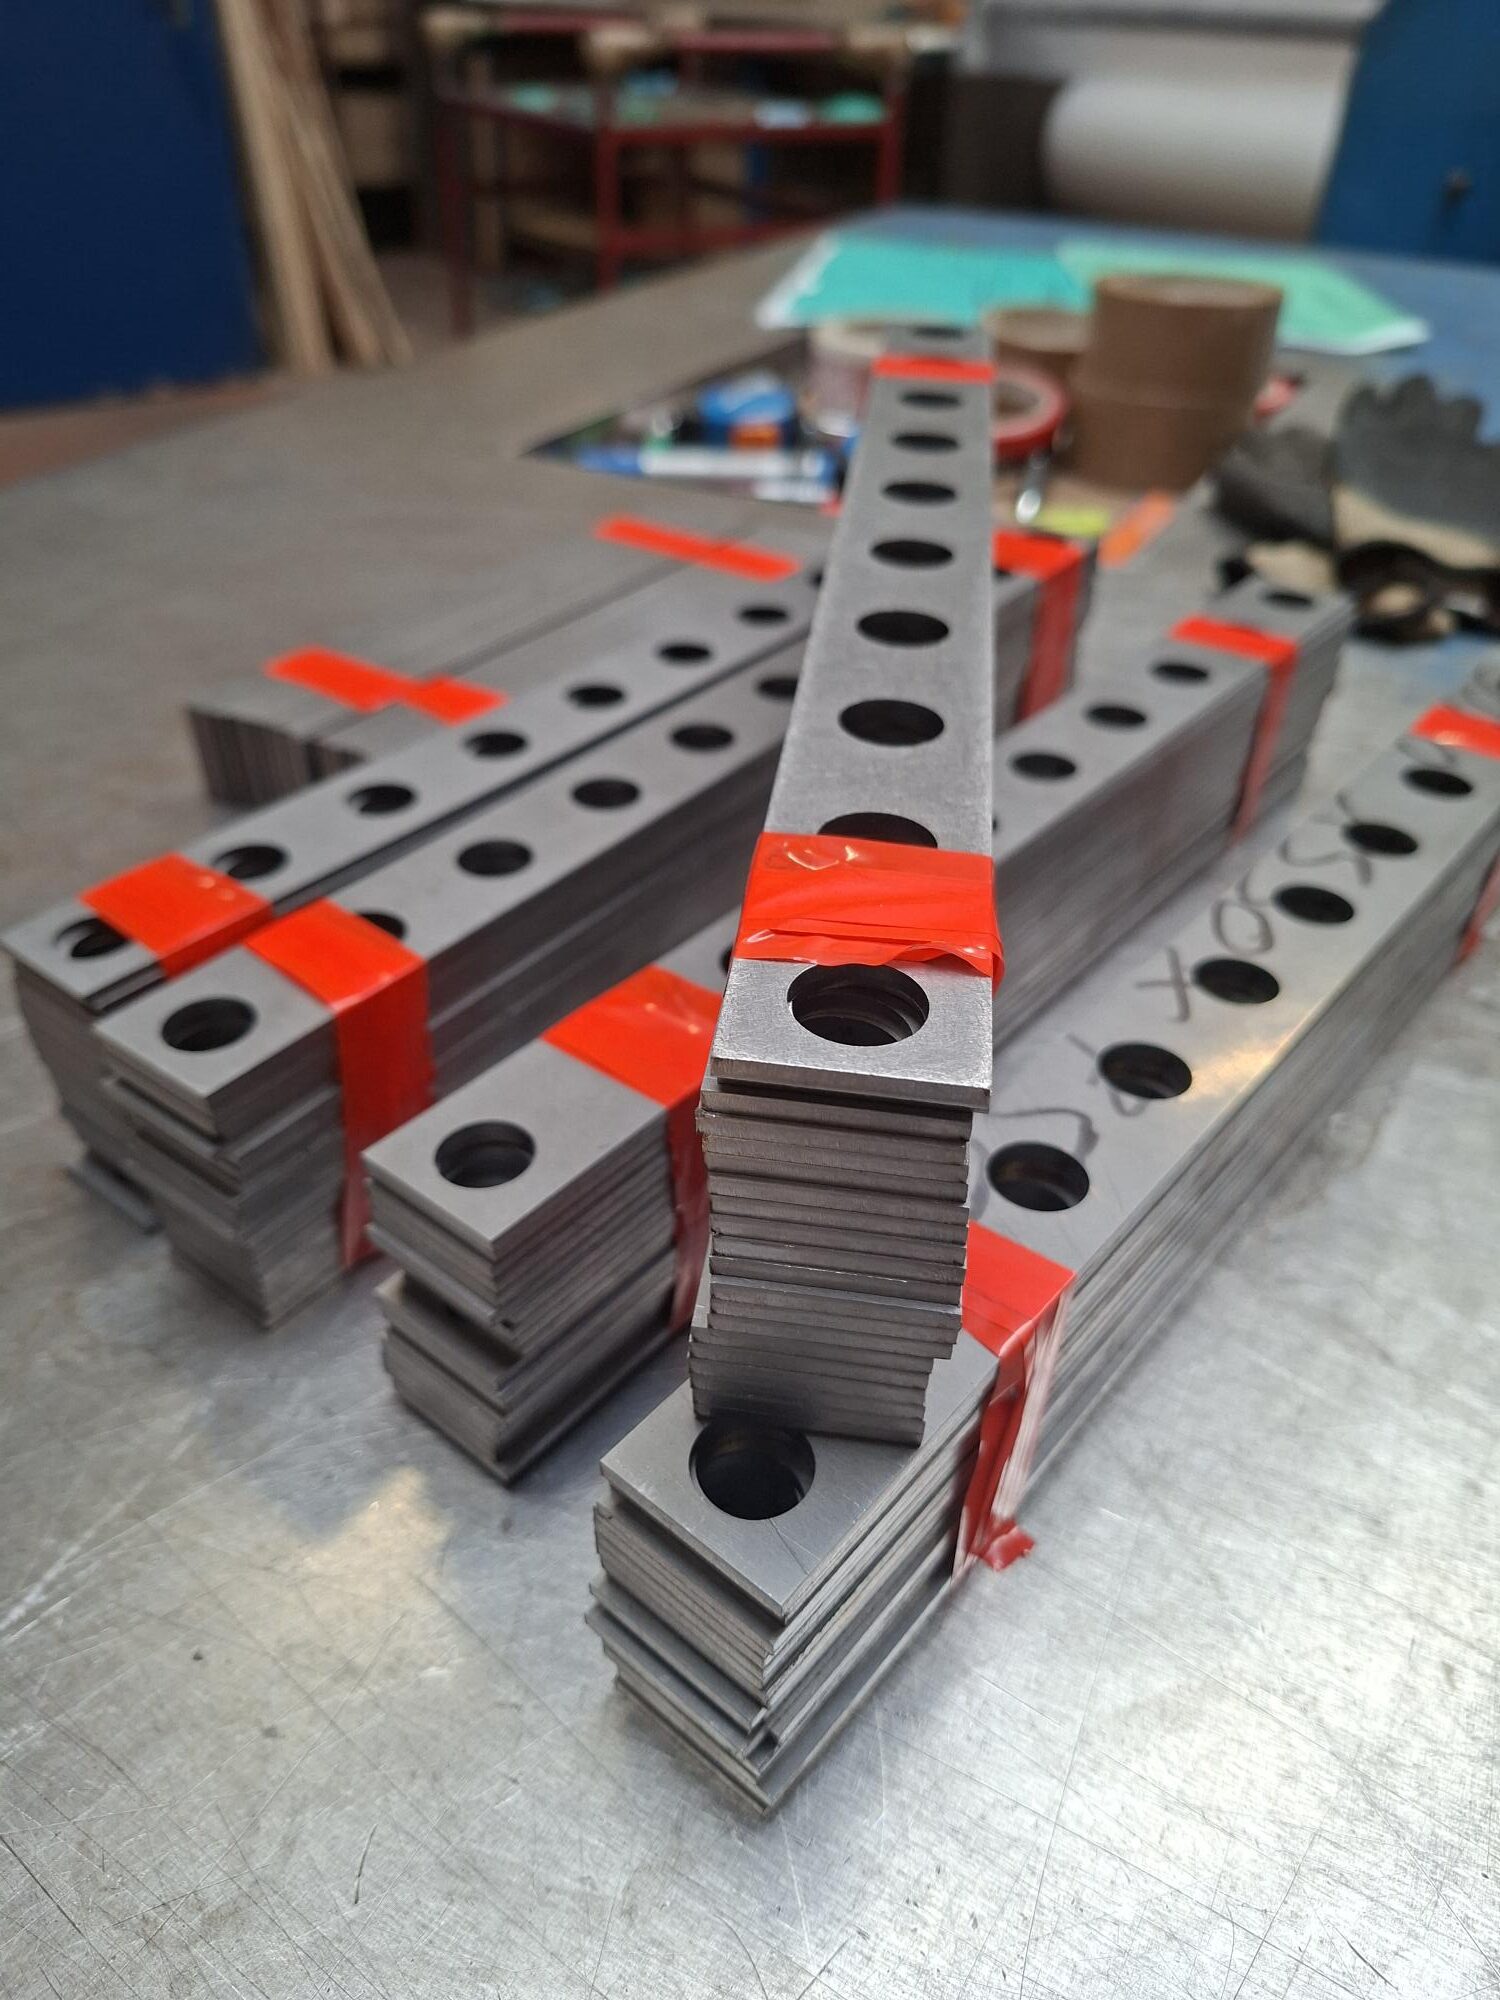
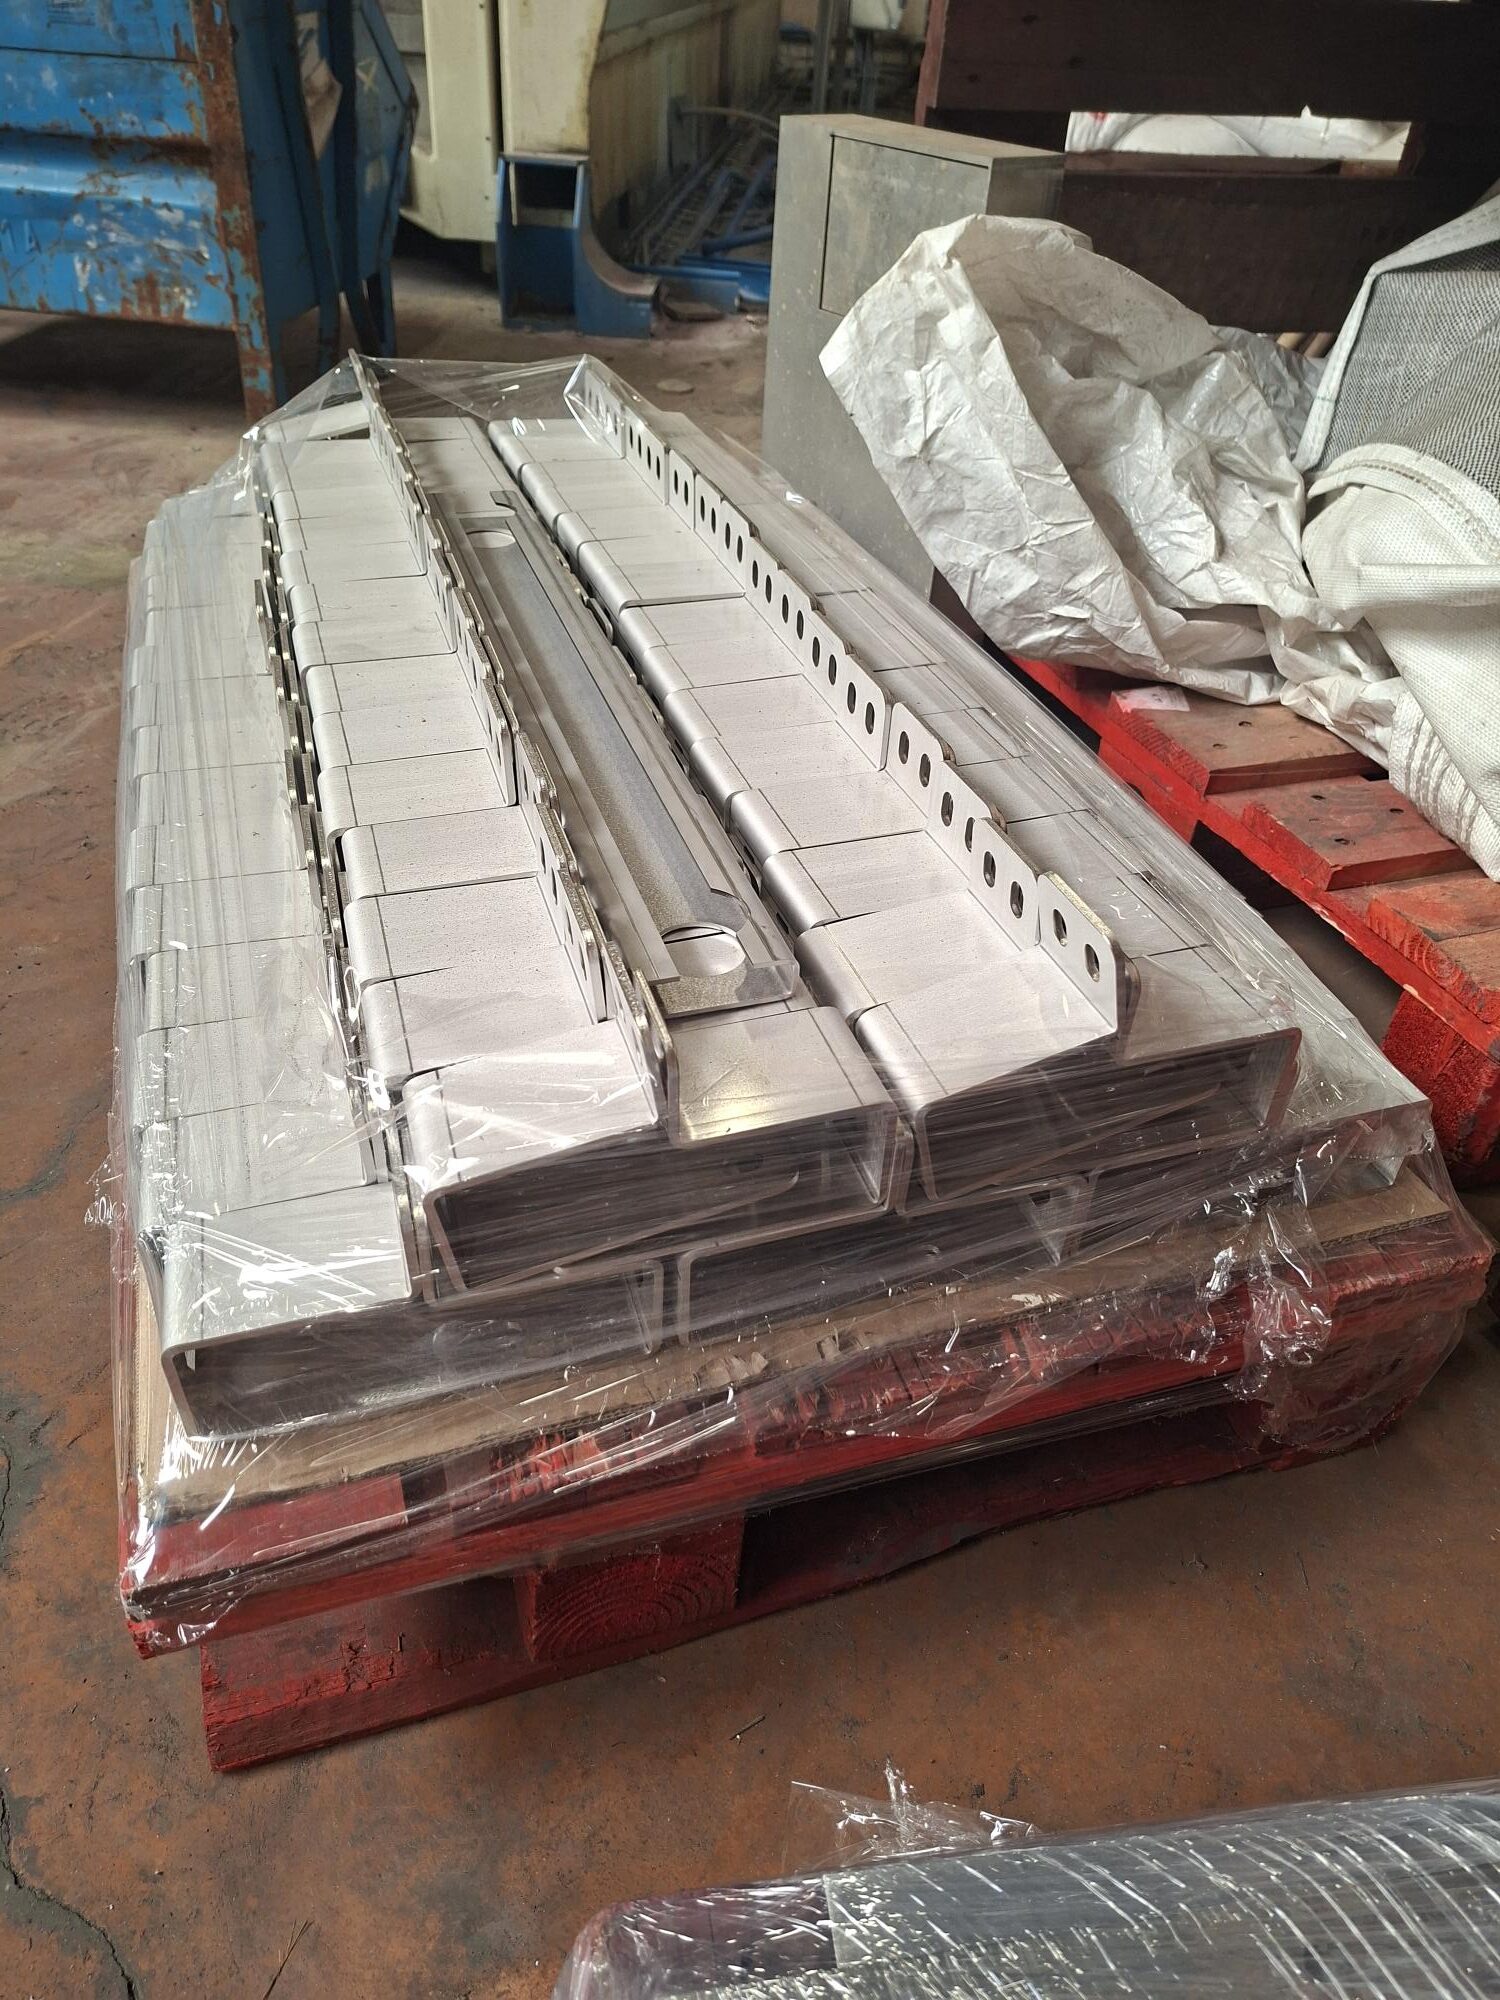
La découpe laser tube permet de couper, percer, entailler et graver des profilés creux (tubes ronds, carrés, rectangulaires, ovales) ou des profilés ouverts (en U, en L, en H) de manière entièrement automatisée.
Alors que la découpe laser traditionnelle travaille « à plat » sur des tôles planes, la machine de découpe laser tube fait pivoter le profilé pendant que la tête laser se déplace, permettant des usinages en trois dimensions d’une complexité absolue.
Nous avons sélectionné pour vous des partenaires réactifs et assurant une prestation de qualité
Peinture
C’est une étape esthétique et protectrice majeure qui intervient en toute fin de chaîne, juste après le traitement de surface (nettoyage/dégraissage).
Par l’intermédiaire de divers partenaires, nous proposons la mise en peinture par Thermolaquage (peinture en poudre). C’est la méthode la plus courante et la plus performante pour la tôlerie fine.
Comment ça fonctionne ?
-
L’application électrostatique : Les pièces en métal sont suspendues à un convoyeur aérien et reliées à la terre (polarité négative). L’opérateur pulvérise une peinture qui se présente sous la forme d’une poudre très fine. Le pistolet de peinture charge cette poudre en électricité statique (polarité positive).
-
L’attraction : Comme des aimants, la poudre est attirée par la pièce métallique et s’y dépose de manière parfaitement homogène, même dans les recoins et sur les arêtes.
-
La cuisson (La polymérisation) : La pièce recouverte de poudre entre dans un grand four chauffé entre 180°C et 200°C. Sous l’effet de la chaleur, la poudre fond, fusionne et forme un film plastique protecteur extrêmement dur et uniforme en refroidissant.
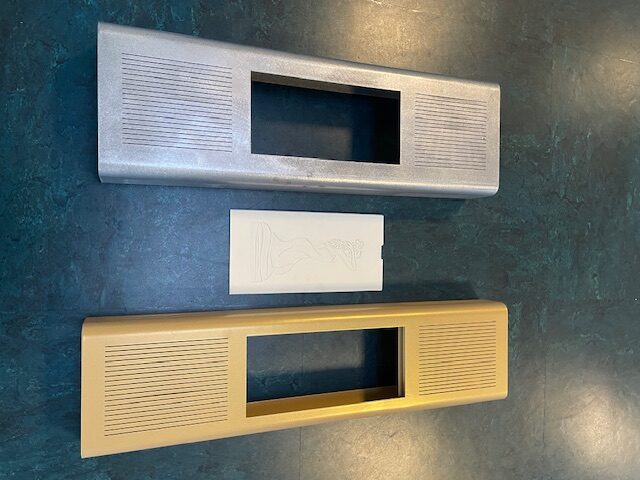
Découpe jet d’eau
Réalisée avec un partenaire qualifié, nous gérons votre dossier de A à Z : un seul interlocuteur, un seul devis.
Le principe : Un jet d’eau très fin, propulsé à plusieurs milliers de bars, découpe la matière en suivant votre plan. Pour les matériaux durs (acier, inox, pierre, verre), on ajoute à l’eau un sable abrasif fin, le grenat. Ce mélange découpe pratiquement tout.
Les avantages
- Aucune chauffe du matériau. Le jet d’eau coupe à froid : pas de zone brûlée, pas de déformation, pas de durcissement des bords : idéal pour les pièces qui seront ensuite pliées, usinées ou soudées.
- Presque tous les matériaux. Métaux, aluminium, cuivre, laiton, titane, mais aussi verre, pierre, céramique, plastiques, caoutchouc, mousse et composites.
- De fortes épaisseurs. Le jet d’eau peut couper plusieurs centaines de millimètres, bien au-delà des capacités d’un laser.
- Des bords propres. La coupe est nette et sans bavure ni scorie. Bien souvent, la pièce ne demande aucune reprise.
Mais le jet d’eau a aussi quelques limites : il est plus lent, son coût est plus élevé et offre une précision un peu moindre
 Demandez votre devis